
Просмотры: 0 Автор: Редактор сайта Время публикации: 17.09.2026 Происхождение: Сайт


Использование неправильного изоляционного покрытия на магнитном проводе напрямую приводит к преждевременному выходу из строя компонентов, тепловому разрушению и крайне неэффективным производственным процессам. Инженеры постоянно сталкиваются с жестким противоречием между эффективностью производства и долговечностью эксплуатации. Быстрая пайка ускоряет сборочные линии, но приложения с высокими нагрузками требуют чрезвычайной термической и механической устойчивости. Вы не можете просто заменить один тип изоляции на другой без серьезных последствий. Замена материалов без полной переработки процесса заделки или системы терморегулирования неизбежно поставит под угрозу окончательное применение.
Необходима строгая техническая оценка для согласования свойств материала с конкретными условиями применения и производственными ограничениями. Понимание точных различий в производительности в Проволока с эмалью из полиэстера и полиуретана гарантирует надежность намотки вашей катушки под нагрузкой. Подбирая правильный химический состав эмали в соответствии с вашими базовыми рабочими температурами и методами заделки, вы предотвращаете сбои на местах и оптимизируете производственную мощность.
Основной компромисс: полиуретановые покрытия отдают предпочтение скорости производства за счет возможности прямой пайки, тогда как полиэфирные покрытия отдают предпочтение механической прочности и термической стойкости.
Различия по термическим классам: Полиэстер и его производные (например, полиэфиримид) обычно обладают превосходной устойчивостью к более высоким рабочим температурам (класс F, H и C) по сравнению со стандартным полиуретаном, что делает их критически важными для двигателей и трансформаторов с высокой нагрузкой.
Влияние на производство: использование полиуретана исключает стадию механической или химической зачистки во время заделки, что значительно сокращает время цикла при автоматической намотке и сборке рулонов.
Универсальность основного металла: обе эмали можно наносить на эмалированную медную и эмалированную алюминиевую проволоку, но выбор основного металла меняет общее рассеивание тепла и механическую гибкость готовой катушки.
Выбор правильного магнитного провода требует установления жестких рабочих параметров задолго до начала намотки. Вы должны определить базовые рабочие температуры и предвидеть пиковые тепловые нагрузки во время аварийных ситуаций. Воздействие окружающей среды диктует требования к химической устойчивости изоляции. Магнитный провод редко работает в вакууме. Он подвергается постоянному воздействию агрессивных пропиточных лаков, герметизирующих смол, промышленных растворителей и влаги окружающей среды. Если эмаль не может противостоять специфическому химическому составу вторичных заливочных компаундов, изоляция размягчится, что приведет к катастрофическим межвитковым замыканиям.
Требования к производительности производства сильно влияют на выбор изоляции. Методы, используемые для заделки катушки, определяют жизнеспособность конкретных покрытий. Крупносерийные производственные линии, использующие быструю пайку погружением, требуют использования эмалей, которые действуют как собственный флюс. И наоборот, приложения, использующие механическое обжатие, ультразвуковую сварку или разъемы со смещением изоляции (IDC), основаны на других механических свойствах. Если на вашем предприятии нет автоматического оборудования для зачистки, использование эмали, требующей механической прокладки или химической зачистки, создаст серьезные узкие места и увеличит риск повреждения основного проводника.
Форм-фактор и нагрузка на обмотку предъявляют серьезные механические требования. Физические ограничения катушки напрямую влияют на требуемую механическую адгезию и стойкость эмали к истиранию. Высокоскоростные автоматизированные намоточные машины подвергают проволоку сильному натяжению. Малые радиусы изгиба растягивают внешний край проволоки, сжимая при этом внутренний край. Если эмали не хватает гибкости и адгезии, она треснет или отслоится во время намотки. Кроме того, для достижения высокого коэффициента заполнения пазов в компактных статорах двигателей требуется проволока с очень однородным покрытием, устойчивым к истиранию при прокладке в ограниченном пространстве.
На этапе спецификации инженеры должны оценить несколько механических факторов:
Пределы удлинения основного проводника при динамическом натяжении обмотки.
Характеристики пружинения после прохождения проволоки через намоточное сопло.
Коэффициенты трения поверхности эмали, определяющие, насколько легко провода скользят друг мимо друга в пазе статора.
Прочность сцепления эмали с проводником при резких изгибах под углом 90 градусов.
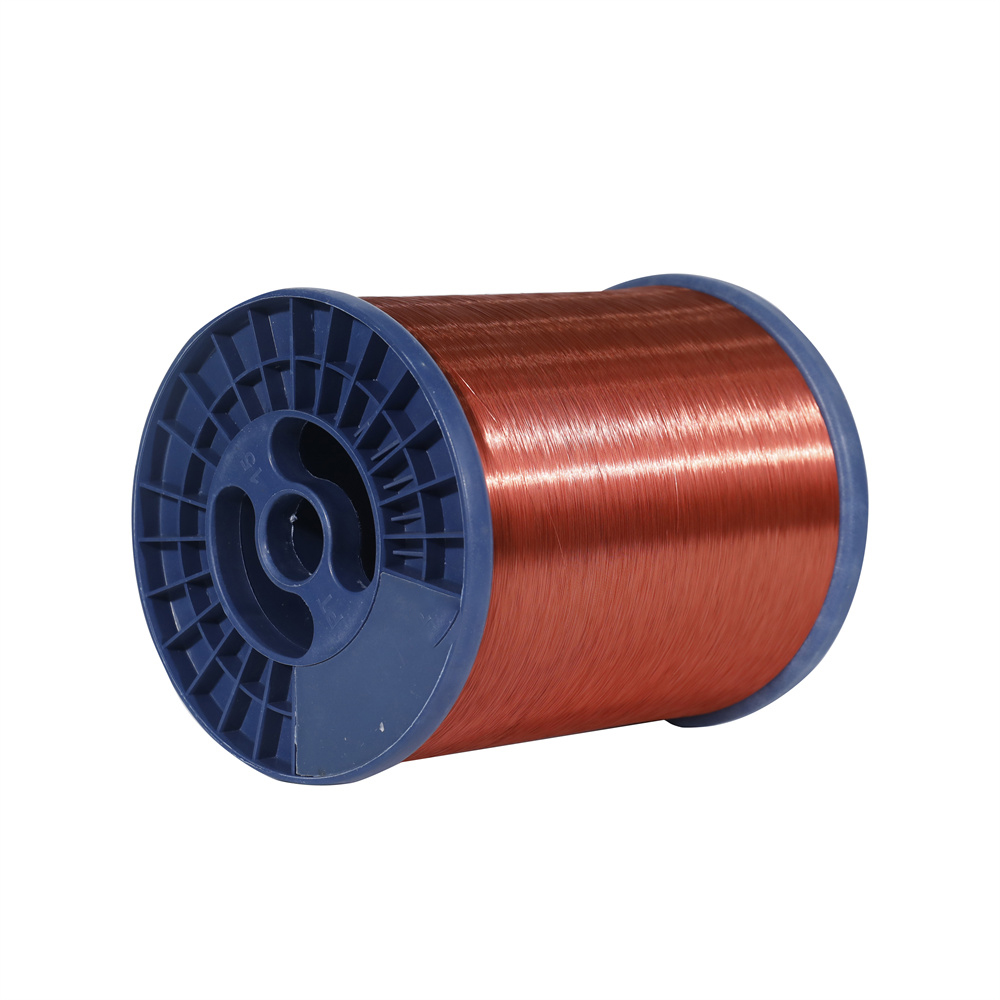
Определяющая особенность Провод с полиуретановой эмалью отличается возможностью прямой пайки. Под воздействием тепла пайки, обычно в диапазоне от 360°C до 400°C, структура полиуретанового полимера разрушается. Это химическое разложение действует как локализованный поток. Он очищает поверхность проводника и позволяет припою идеально смачивать металл без предварительной механической или химической зачистки. Эта характеристика исключает целый этап производственного процесса. При крупносерийном производстве небольших катушек это приводит к значительному сокращению времени цикла и устранению риска пореза проводника во время зачистки.
Помимо скорости производства, полиуретан обеспечивает превосходные характеристики на высоких частотах. Материал обладает особыми диэлектрическими свойствами, что приводит к низким диэлектрическим потерям. Это делает его очень подходящим для высокочастотных электронных компонентов, где требуется целостность сигнала и минимальное рассеивание энергии. Эмаль сохраняет стабильную диэлектрическую проницаемость в широком диапазоне частот, предотвращая нежелательные емкостные эффекты в прецизионных намоточных компонентах.
Стандартные приложения используют эти особенности. Вы обнаружите, что полиуретановая изоляция широко используется в реле, микродвигателях, катушках зажигания и телекоммуникационном оборудовании. Небольшие трансформаторы, звуковые катушки и различные датчики также используют эту эмаль из-за сложной конструкции их выводов. Когда калибр провода исключительно тонкий, механическое зачистка становится практически невозможным без повреждения провода. Полиуретан полностью решает эту проблему.
Материал имеет строгие ограничения в отношении тепловых потолков и механической прочности. Стандартные термические классы NEMA и IEC для полиуретана обычно варьируются от класса B (130°C) до класса F (155°C). Хотя модифицированные полиуретановые составы могут достигать класса H (180°C), они, как правило, не соответствуют продолжительной термической стойкости более тяжелых эмалей. Кроме того, полиуретан демонстрирует меньшую устойчивость к некоторым агрессивным промышленным растворителям и обеспечивает меньшую защиту от сильного механического истирания во время агрессивных процессов намотки.
При использовании полиуретана в производственной среде операторы должны отслеживать определенные переменные:
Калибровка температуры паяльной ванны для обеспечения полного испарения эмали.
Выдержите время в ванне с припоем, чтобы предотвратить чрезмерную передачу тепла вверх по стержню проволоки.
Системы вентиляции для удаления паров, образующихся при разложении полиуретановой пленки.
Когда эксплуатационные требования превышают возможности полиуретана, Провод с полиэфирной эмалью становится стандартным выбором. Основное преимущество заключается в его термической и механической прочности. Стандартный полиэстер соответствует надежному классу F (155°C). Однако в промышленности активно используется его модернизированное производное — полиэфиримид. Сшитая полимерная структура полиэфиримида повышает термический класс до класса H (180°C) и даже до класса 200°C. Эта молекулярная структура обеспечивает исключительно высокое сопротивление прорезанию, гарантируя, что изоляция не выйдет из строя при пересечении проводов друг с другом под высоким физическим давлением и повышенными температурами.
Для расширенной защиты часто требуются системы проводов с двойным покрытием. Распространенная и высокоэффективная промышленная практика предполагает нанесение базового покрытия из полиэфиримида с последующим нанесением верхнего слоя из полиамидимида. Эта комбинация соответствует классу C (200°C+). Базовое покрытие обеспечивает превосходную диэлектрическую прочность и термическую стабильность, а верхнее покрытие обеспечивает исключительную стойкость к истиранию и химическому воздействию. Этот двухуровневый подход обязателен для компонентов, работающих в экстремальных условиях, где сбой невозможен.
Совместимость с химикатами и лаками является еще одним важным преимуществом. Полиэстер и полиэфиримид обладают превосходной устойчивостью к стандартным пропиточным лакам, герметизирующим смолам и агрессивным промышленным растворителям. Когда статор двигателя погружают в лак и запекают, эмаль проводов не должна размягчаться или вступать в реакцию со смолой. Полиэстер сохраняет свою целостность благодаря агрессивным циклам отверждения и устойчив к разрушению под воздействием компрессорных масел, хладагентов и трансмиссионных жидкостей.
Идеальные варианты использования включают приложения, требующие высокой долговечности и непрерывной работы при высоких нагрузках. Дробные и интегральные двигатели, мощные промышленные трансформаторы, автомобильные генераторы переменного тока и герметичные двигатели полагаются на эту изоляцию. Эти применения генерируют значительное количество тепла и вибрации, что требует эмали, которая не будет разрушаться в течение десятилетий непрерывного использования.
Основным ограничением полиэстера является требование к его прекращению. Материал не является самофлюсующимся. Перед пайкой или сваркой необходимо механически или химически снять изоляцию. Это добавляет отдельный этап к производственному процессу. Механическая прокладка, очистка проводов щеткой или лазерная зачистка требуют специального оборудования и создают потенциальный риск пореза или уменьшения поперечного сечения базового проводника, что может привести к возникновению локальных горячих точек.
Наиболее критическое различие между этими двумя материалами заключается в их термической стойкости. Стандартные классификации NEMA и IEC диктуют постоянную рабочую температуру в течение 20 000 часов срока службы. Полиуретан обычно относится к классам B (130°C) и F (155°C). Хотя модифицированные версии достигают класса H (180°C), они остаются уязвимыми к резким перепадам температур. Полиэстер, в частности полиэфиримид, комфортно работает в классе H (180°C) и классе 200°C. В сочетании с верхним слоем из полиамидимида он выдерживает условия класса C (220°C).
Поведение при длительном термическом воздействии существенно различается. Полиуретан в конечном итоге испытает выделение газа и охрупчивание, если его в течение длительного периода времени превысит номинальный потолок. Полиэстер гораздо дольше сохраняет свою диэлектрическую прочность и физическую гибкость при постоянных высоких тепловых нагрузках. Во время кратковременного термического удара, например, при заблокированном роторе двигателя, полиэстер гораздо лучше противостоит течению термопласта (прорезанию), чем полиуретан, предотвращая немедленные короткие замыкания.
Полиуретан, поддающийся прямой пайке, экономит огромное количество времени и труда. При автоматизированном производстве катушек неоценима возможность окунуть намотанную катушку непосредственно в ванну для припоя и добиться идеального соединения за три секунды. Это устраняет необходимость в станциях зачистки, снижает износ инструментов и сводит к минимуму время обработки.
Для удаления полиэстера требуются специальные инструменты и средства контроля процесса. В механических съемниках используются высокоскоростные колеса из стекловолокна или твердосплавные лезвия для физического удаления твердой эмали. Это требует частого обслуживания и калибровки. Лазерная зачистка обеспечивает точность, но требует высоких первоначальных капиталовложений. Химические очистители требуют работы с опасными материалами и требуют тщательной нейтрализации для предотвращения долгосрочной коррозии. Любой метод механической зачистки сопряжен с риском повреждения проводника, что уменьшает эффективное сечение провода и увеличивает электрическое сопротивление в месте соединения.
Содержание твердых веществ в составе эмали, которое начинается с 8% и постепенно увеличивается, определяет конечные свойства отвержденной пленки. Указанная толщина конструкции, классифицируемая как одинарная, тяжелая или тройная, напрямую влияет на механическую прочность и гибкость. Плотный полиэстер обеспечивает исключительную защиту от истирания во время высокоскоростной автоматической намотки. Проволоку можно с силой протянуть через намоточные сопла и плотно уложить в пазы статора, не обнажая оголенный металл.
Полиуретан, хотя и гибкий, обычно демонстрирует меньшую стойкость к истиранию. Он более подвержен повреждениям, если намоточное оборудование не откалибровано идеально или если инструменты имеют неровные края. Оба покрытия демонстрируют превосходное сцепление с проводником при малых радиусах изгиба и растяжении при условии, что провод изготовлен в соответствии со строгими стандартами NEMA MW 1000 или IEC 60317.
Метрика производительности |
Полиуретановая Эмаль |
Полиэстер/полиэфиримидная эмаль |
|---|---|---|
Паяемость |
Прямая пайка (самофлюсование при 360–400 °C) |
Требуется механическая, лазерная или химическая очистка. |
Стандартный тепловой класс |
От класса B (130°C) до класса F (155°C), модифицированного до 180°C |
От класса F (155°C) до класса 200°C (с верхними покрытиями) |
Устойчивость к истиранию |
Умеренный; требует тщательного контроля натяжения обмотки |
Отличный; выдерживает агрессивную автоматическую установку слотов |
Химическая стойкость |
Восприимчив к сильным растворителям и некоторым лакам. |
Высокая устойчивость к хладагентам, маслам и заливочным смолам. |
Температура резки |
Нижний порог; уязвим к высокому физическому давлению |
Высокий порог; сохраняет целостность при физической нагрузке |
Типичные применения |
Реле, микродвигатели, датчики, высокочастотные катушки |
Мощные двигатели, генераторы переменного тока, промышленные трансформаторы |
Выбор основного металла во многом зависит от выбранной эмали. Эмалированная медная проволока обеспечивает высокую электропроводность и высокую прочность на разрыв. Он выдерживает значительные тянущие усилия во время намотки и обеспечивает превосходный коэффициент использования пространства благодаря меньшему требуемому поперечному сечению для данного тока. Медь безупречно воспринимает как полиуретановые, так и полиэфирные покрытия.
Эмалированная алюминиевая проволока представляет собой легкую альтернативу, но она представляет собой уникальную инженерную задачу. Алюминий имеет более низкую прочность на разрыв, а это означает, что скорость намотки и натяжение необходимо уменьшить, чтобы предотвратить разрыв проволоки. При нанесении полиуретана на алюминий для прямой пайки вы сталкиваетесь с проблемой оксида алюминия. Хотя полиуретан действует как флюс, оксид алюминия образуется мгновенно при контакте с воздухом и обладает высокой устойчивостью к стандартному припою. Для пайки эмалированного алюминия обычно требуются высокоагрессивные флюсы и специальные припои в сочетании с ультразвуковыми ваннами для припоя, которые механически разрушают оксидный слой, пока полиуретан выгорает.
Масштабное внедрение любого магнитного провода сопряжено с особыми производственными рисками. Понимание этих режимов сбоев позволяет вам реализовать надежные стратегии смягчения последствий до начала производства.
Основной риск при использовании полиуретана – неполная пайка. Если температура ванны для припоя упадет или время выдержки слишком короткое, полиуретановая пленка не разложится полностью. Это оставляет резистивный остаток внутри паяного соединения, что приводит к высокому контактному сопротивлению и возможному термическому выходу соединения из строя. Чтобы смягчить это, установите строгое термическое профилирование. Постоянно контролируйте температуру ванны с припоем и внедряйте автоматический контроль времени погружения, чтобы гарантировать, что проволока испытывает именно ту тепловую энергию, необходимую для полного испарения эмали.
При использовании полиэстера основной риск связан с охрупчиванием проводника или уменьшением его поперечного сечения во время механической зачистки. Агрессивная чистка проволочной щеткой может стереть микроскопические слои меди или алюминия, создав слабое место, которое сломается под действием вибрации. Для смягчения последствий необходимо отказаться от ручной зачистки. Внедрите прецизионные системы лазерной зачистки, которые испаряют полиэстер, не нагревая и не касаясь основного металла. При использовании автоматических механических съемников обеспечьте строгие допуски при контроле качества и частые проверки лезвий под увеличением.
Химическая несовместимость между эмалью и вторичными заливочными составами представляет собой скрытый риск, который часто проявляется через несколько месяцев после нанесения. Некоторые эпоксидные смолы или лаки содержат растворители, которые со временем могут воздействовать на изоляцию, вызывая ее набухание и потерю диэлектрической прочности. Для смягчения последствий требуется обязательное тестирование совместимости перед полномасштабным производством. Проведите испытания в герметичной трубке, в ходе которых эмалированная проволока и заливочный состав запечатываются в стеклянную трубку и подвергаются сушке при повышенных температурах в течение сотен часов. Последующие испытания на диэлектрический пробой выявят любую химическую деградацию.
Стандартные эмали не решают всех инженерных задач. Вы должны определить сценарии, в которых стандартных конфигураций недостаточно. Приложения, требующие специальных тяжелых конструкций для обеспечения чрезвычайной стойкости к истиранию, полиамидимидных покрытий для защиты от перенапряжения в инверторных двигателях или самоклеящихся слоев для звуковых катушек без катушек, требуют специализированного производства. Это когда вы должны указать индивидуальный магнитный провод, адаптированный к вашей конкретной рабочей среде.
Оценка возможностей поставщика имеет решающее значение. Надежный Производитель магнитной проволоки должен обладать обширными возможностями собственной испытательной лаборатории. Им следует регулярно проводить тангенциальное дельта-тестирование для проверки отверждения эмали, тестирование точечных отверстий под высоким напряжением для обеспечения постоянной диэлектрической целостности и испытание на текучесть термопластов. Требуйте строгого соблюдения стандартов NEMA MW 1000 или IEC 60317. Согласованность между партиями не подлежит обсуждению; небольшое изменение концентричности эмали может пустить под откос всю автоматизированную линию намотки.
Прежде чем приступать к крупным заказам, проведите тщательный этап прототипирования. Запросите образцы катушек нестандартной проволоки для первоначальных испытаний намотки. Пропустите эти катушки через фактическое производственное оборудование на полной скорости, чтобы проверить стойкость к истиранию и совместимость инструментов. Выполните разрушающие испытания на прототипах ран, в том числе циклические испытания на термический удар и испытания на перенапряжение, чтобы убедиться, что изготовленная на заказ эмаль соответствует вашим теоретическим проектным параметрам.
Доработка спецификации магнитного провода требует строгого соблюдения эксплуатационных данных, а не предположений. Вы должны составить карту точных тепловых нагрузок, химических воздействий и механических напряжений, которым ваши катушки будут подвергаться в полевых условиях. Использование стандартного полиуретана в условиях высоких температур приведет к быстрому выходу из строя изоляции, а использование полиэстера на высокоскоростной сборочной линии прямой пайки снизит эффективность вашего производства.
Проверьте свое нынешнее намоточное оборудование, чтобы определить максимально безопасные пределы натяжения и совместимость инструментов с тяжелыми эмалями.
Составьте карту пиковых тепловых нагрузок вашего приложения в условиях неисправности, чтобы установить твердую основу для требований теплового класса NEMA.
Перед размещением оптовых заказов пропустите пилотную партию катушек с образцами на своей производственной линии, чтобы проверить возможность пайки или эффективность зачистки.
Стандартизируйте процесс заделки, откалибровав температуру ванны припоя или параметры лазерной зачистки в соответствии с химическим составом выбранного провода.
О: Нет. У них совершенно разные температурные потолки и требования к терминированию. Их замена без перепроектирования производственного процесса и системы терморегулирования приводит к узким местам на производстве или преждевременным сбоям в эксплуатации из-за термического разрушения.
О: Стандартный полиэстер не является самофлюсующимся и требует механической, лазерной или химической зачистки перед пайкой. В отличие от полиуретана, он не разлагается полностью в стандартной ванне с припоем. Существуют модифицированные эмали, но они требуют сложных процессов удаления при высоких температурах.
A: Стандартные термические классы полиуретана варьируются от класса B (130°C) до класса F (155°C). Хотя химически модифицированные версии достигают класса H (180°C), они не обеспечивают постоянной термической стабильности и механической прочности, как альтернативы из полиэстера, предназначенные для более высоких температур.
О: Выбор зависит от веса и ограничений по пространству. Алюминий обеспечивает значительное снижение веса, но требует большего поперечного сечения, чтобы соответствовать проводимости меди. Медь обеспечивает превосходную прочность на разрыв и экономию места. Оба металла легко воспринимают полиэфирные или полиуретановые покрытия.
Ответ: Полиэстеримид — это химически модифицированная улучшенная версия стандартного полиэстера. Добавление имидных групп в полимерную цепь обеспечивает значительно более высокую термостойкость (от класса H/180°C до класса 200°C) и превосходную механическую устойчивость к проколам по сравнению со стандартным полиэфиром класса F.


