
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 17-09-2026 Herkomst: Locatie


Het specificeren van de verkeerde isolatielaag op magneetdraad leidt direct tot vroegtijdig falen van componenten, thermische defecten en zeer inefficiënte productieprocessen. Ingenieurs worden voortdurend geconfronteerd met een strikte spanning tussen productie-efficiëntie en operationele duurzaamheid. Snel solderen versnelt de assemblagelijnen, maar toepassingen met hoge belasting vereisen extreme thermische en mechanische spanningsbestendigheid. Je kunt niet zomaar het ene type isolatie vervangen door het andere zonder ernstige gevolgen. Het vervangen van materialen zonder het beëindigingsproces of het thermische beheersysteem volledig opnieuw te ontwerpen, zal onvermijdelijk de uiteindelijke toepassing in gevaar brengen.
Een rigoureuze technische evaluatie is nodig om de materiaaleigenschappen af te stemmen op specifieke toepassingsomgevingen en productiebeperkingen. Inzicht in de exacte prestatieverschillen in Met polyester versus polyurethaan geëmailleerde draad zorgt ervoor dat uw spoelwikkelingen betrouwbaar blijven onder belasting. Door de juiste emaillechemie af te stemmen op uw basisbedrijfstemperaturen en beëindigingsmethoden, voorkomt u veldfouten en optimaliseert u de productiedoorvoer.
Belangrijkste afweging: Polyurethaancoatings geven prioriteit aan productiesnelheid door directe soldeerbaarheid, terwijl polyestercoatings prioriteit geven aan mechanische taaiheid en thermische duurzaamheid.
Onderscheid in thermische klasse: Polyester en zijn derivaten (zoals polyesterimide) bieden over het algemeen superieure weerstand tegen hogere bedrijfstemperaturen (Klasse F, H en C) in vergelijking met standaard polyurethaan, waardoor ze van cruciaal belang zijn voor motoren en transformatoren met hoge belasting.
Impact op de productie: Door polyurethaan te specificeren wordt de mechanische of chemische stripfase tijdens de beëindiging geëlimineerd, waardoor de cyclustijden bij het automatisch opwinden en assembleren van de spoel aanzienlijk worden verkort.
Veelzijdigheid van basismetaal: Beide emaillesoorten kunnen worden aangebracht op geëmailleerde koperdraad en geëmailleerde aluminiumdraad, maar de keuze van het basismetaal verandert de algehele thermische dissipatie en mechanische flexibiliteit van de voltooide spoel.
Het selecteren van de juiste magneetdraad vereist het vaststellen van rigide operationele parameters lang voordat het wikkelen begint. U moet de basisbedrijfstemperaturen definiëren en anticiperen op thermische piekbelastingen tijdens storingsomstandigheden. Blootstelling aan de omgeving bepaalt de chemische veerkracht die van de isolatie wordt vereist. Magneetdraad werkt zelden in een vacuüm. Het wordt voortdurend blootgesteld aan agressieve impregnerende vernissen, inkapselingsharsen, industriële oplosmiddelen en omgevingsvocht. Als het emaille de specifieke chemische samenstelling van uw secundaire potverbindingen niet kan weerstaan, zal de isolatie zachter worden, wat leidt tot catastrofale turn-to-turn shorts.
De productievereisten hebben een grote invloed op de isolatiekeuze. De methoden die worden gebruikt om de spoel te beëindigen, bepalen de levensvatbaarheid van specifieke coatings. Productielijnen met grote volumes die afhankelijk zijn van snel dompelsolderen, vereisen email dat als hun eigen vloeimiddel fungeert. Omgekeerd zijn toepassingen die gebruikmaken van mechanisch krimpen, ultrasoon lassen of isolatie-verplaatsingsconnectoren (IDC's) afhankelijk van verschillende mechanische eigenschappen. Als uw instelling niet over geautomatiseerde stripapparatuur beschikt, zal het specificeren van een email dat mechanische routing of chemisch strippen vereist, enorme knelpunten creëren en het risico op beschadiging van de basisgeleider vergroten.
Vormfactor en wikkelspanning stellen zware mechanische eisen. De fysieke beperkingen van de spoel hebben een directe invloed op de vereiste mechanische hechting en slijtvastheid van het glazuur. Automatische wikkelmachines met hoge snelheid onderwerpen de draad aan extreme spanning. Kleine buigradii strekken de buitenrand van de draad uit terwijl de binnenrand wordt samengedrukt. Als het emaille niet voldoende flexibiliteit en hechting heeft, zal het tijdens het opwikkelen barsten of afbladderen. Bovendien vereist het bereiken van een hoge spleetvulfactor in compacte motorstators draad met een zeer uniforme coatingopbouw die bestand is tegen schrammen wanneer deze in krappe ruimtes wordt gedrukt.
Ingenieurs moeten tijdens de specificatiefase verschillende mechanische factoren evalueren:
Rekgrenzen van de basisgeleider onder dynamische wikkelspanning.
Terugveringskarakteristieken nadat de draad door het wikkelmondstuk is gegaan.
Wrijvingscoëfficiënten van het geëmailleerde oppervlak, die bepalen hoe gemakkelijk draden langs elkaar glijden in de statorsleuf.
Hechtsterkte van het email aan de geleider tijdens scherpe bochten van 90 graden.
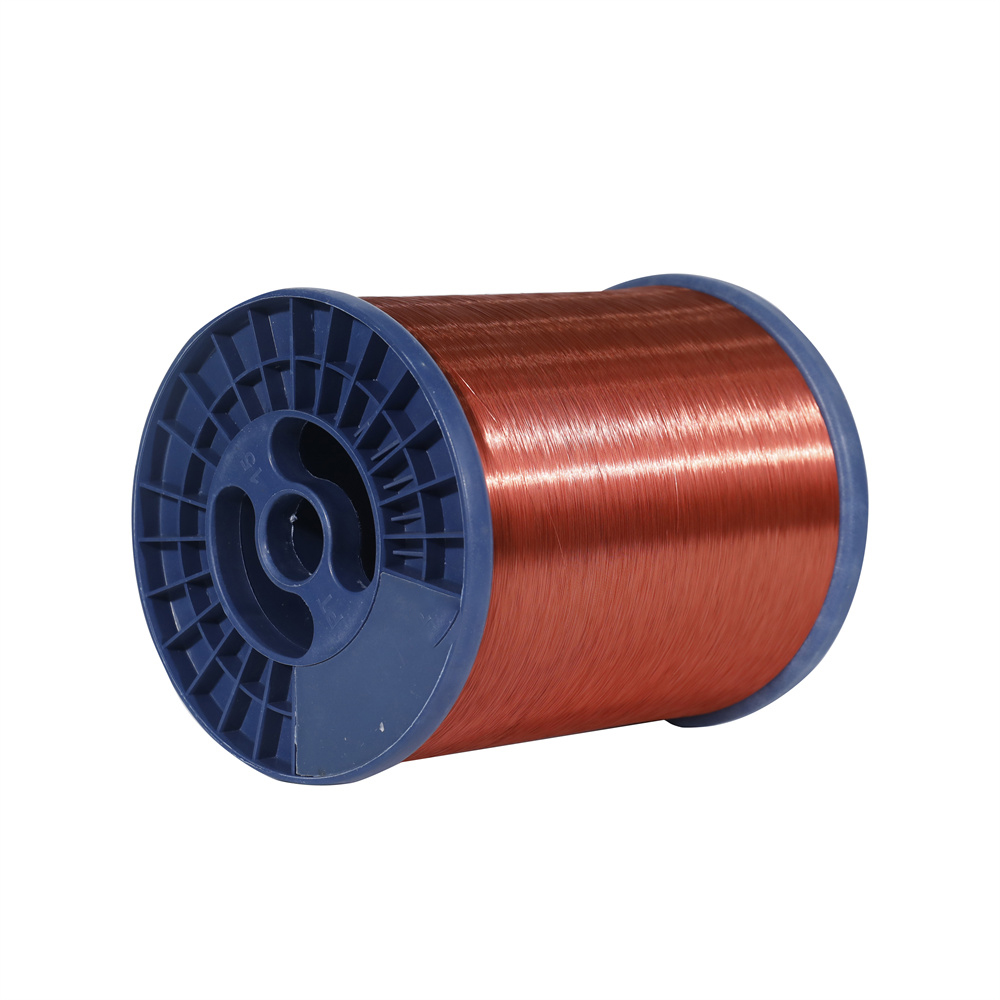
Het bepalende kenmerk van Met polyurethaan geëmailleerde draad is de directe soldeerbaarheid ervan. Onder soldeerwarmte, doorgaans variërend van 360°C tot 400°C, wordt de polyurethaanpolymeerstructuur afgebroken. Deze chemische ontleding werkt als een gelokaliseerde flux. Het reinigt het oppervlak van de geleider en zorgt ervoor dat het soldeer het metaal perfect kan bevochtigen zonder voorafgaand mechanisch of chemisch strippen. Deze eigenschap elimineert een hele stap in het productieproces. Voor de productie van kleine spoelen in grote volumes vertaalt dit zich in een enorme verkorting van de cyclustijd en elimineert het risico op beschadiging van de geleider tijdens het strippen.
Naast de productiesnelheid biedt polyurethaan uitstekende hoogfrequente prestaties. Het materiaal bezit specifieke diëlektrische eigenschappen die resulteren in een laag diëlektrisch verlies. Dit maakt het zeer geschikt voor hoogfrequente elektronische componenten waarbij signaalintegriteit en minimale energiedissipatie vereist zijn. Het glazuur handhaaft een stabiele diëlektrische constante over een breed frequentiebereik, waardoor ongewenste capaciteitseffecten in nauwkeurig gewikkelde componenten worden voorkomen.
Standaardtoepassingen maken gebruik van deze specifieke eigenschappen. U zult polyurethaanisolatie aantreffen die veelvuldig wordt gebruikt in relais, micromotoren, bobines en telecommunicatieapparatuur. Kleine transformatoren, audiospoelen en diverse sensoren vertrouwen ook op dit email vanwege de ingewikkelde aard van hun aansluitingen. Wanneer de draaddikte uitzonderlijk fijn is, wordt mechanisch strippen vrijwel onmogelijk zonder de draad te breken. Polyurethaan lost dit probleem volledig op.
Het materiaal heeft strikte beperkingen wat betreft thermische plafonds en mechanische robuustheid. De standaard NEMA- en IEC-thermische klassen voor polyurethaan variëren doorgaans van klasse B (130 °C) tot klasse F (155 °C). Hoewel gemodificeerde polyurethaanformuleringen klasse H (180°C) kunnen bereiken, komen ze over het algemeen niet overeen met het continue thermische uithoudingsvermogen van zwaardere emaillesoorten. Bovendien vertoont polyurethaan een lagere weerstand tegen bepaalde agressieve industriële oplosmiddelen en biedt het minder bescherming tegen hoge mechanische slijtage tijdens agressieve wikkelprocessen.
Bij de inzet van polyurethaan in een productieomgeving moeten operators specifieke variabelen in de gaten houden:
Kalibratie van de temperatuur van de soldeerpot om volledige verdamping van het email te garanderen.
Verblijftijd in het soldeerbad om overmatige warmteoverdracht langs de draadschacht te voorkomen.
Ventilatiesystemen om de dampen af te zuigen die worden gegenereerd door de ontbindende polyurethaanfilm.
Wanneer de operationele eisen de mogelijkheden van polyurethaan overschrijden, polyester geëmailleerde draad wordt de standaardkeuze. Het belangrijkste voordeel ligt in de thermische en mechanische robuustheid. Standaardpolyester biedt een betrouwbare klasse F-classificatie (155°C). De industrie maakt echter intensief gebruik van het verbeterde derivaat, polyesterimide. De verknoopte polymeerstructuur van polyesterimide duwt de thermische beoordeling naar klasse H (180°C) en zelfs klasse 200°C. Deze moleculaire structuur biedt een uitzonderlijk hoge doorsnijdingsweerstand, waardoor de isolatie niet bezwijkt wanneer draden elkaar kruisen onder hoge fysieke druk en hoge temperaturen.
Geavanceerde bescherming vereist vaak dubbel gecoate draadsystemen. Een veel voorkomende en zeer effectieve industriële praktijk is het aanbrengen van een polyesterimide-basislaag, gevolgd door een polyamide-imide-overlaag. Deze combinatie behaalt de classificaties Klasse C (200°C+). De basislaag biedt uitstekende diëlektrische sterkte en thermische stabiliteit, terwijl de toplaag extreme weerstand biedt tegen schrammen en chemische aantasting. Deze tweelaagse aanpak is verplicht voor componenten die werken in extreme omgevingen waar falen geen optie is.
Compatibiliteit met chemicaliën en lak is een ander groot pluspunt. Polyester en polyesterimide vertonen een superieure weerstand tegen standaard impregnerende vernissen, inkapselingsharsen en agressieve industriële oplosmiddelen. Wanneer een motorstator in vernis wordt gedompeld en gebakken, mag het draademail niet zacht worden of reageren met de hars. Polyester behoudt zijn integriteit door agressieve uithardingscycli en is bestand tegen degradatie door compressoroliën, koelmiddelen en transmissievloeistoffen.
Ideale gebruiksscenario's omvatten toepassingen die een hoge duurzaamheid en continu gebruik onder zware belasting vereisen. Fractionele en integrale pk-motoren, industriële transformatoren voor zwaar gebruik, dynamo's voor auto's en hermetische motoren vertrouwen op deze isolatie. Deze toepassingen genereren aanzienlijke hitte en trillingen, waardoor een emaille nodig is die na tientallen jaren van continu gebruik niet zal verslechteren.
De belangrijkste beperking van polyester is de vereiste beëindiging. Het materiaal is niet zelfvloeiend. U moet de isolatie mechanisch of chemisch strippen voordat u gaat solderen of lassen. Dit voegt een duidelijke stap toe aan het productieproces. Voor mechanisch routeren, draadborstelen of laserstrippen is gespecialiseerde apparatuur nodig en bestaat het potentiële risico van inkerving of verkleining van de dwarsdoorsnede van de basisgeleider, waardoor plaatselijke hotspots kunnen ontstaan.
Het meest kritische verschil tussen deze twee materialen ligt in hun thermische uithoudingsvermogen. Standaard NEMA- en IEC-classificaties schrijven continue bedrijfstemperaturen voor een levensduur van 20.000 uur voor. Polyurethaan bevindt zich doorgaans in de klassen Klasse B (130°C) en Klasse F (155°C). Hoewel aangepaste versies klasse H (180°C) bereiken, blijven ze kwetsbaar voor plotselinge thermische pieken. Polyester, met name polyesterimide, functioneert comfortabel bij klasse H (180°C) en klasse 200°C. In combinatie met een overjas van polyamide-imide is deze geschikt voor omgevingen van klasse C (220°C).
Gedrag onder continue thermische stress verschilt aanzienlijk. Polyurethaan zal uiteindelijk ontgassing en verbrossing ervaren als het gedurende langere perioden boven het nominale plafond wordt geduwd. Polyester behoudt zijn diëlektrische sterkte en fysieke flexibiliteit veel langer onder voortdurende hoge hittebelastingen. Tijdens thermische schokken op korte termijn, zoals een geblokkeerde rotor in een motor, is polyester veel beter bestand tegen thermoplastische stroming (doorsnijden) dan polyurethaan, waardoor onmiddellijke kortsluiting wordt voorkomen.
Direct soldeerbaar polyurethaan bespaart enorme hoeveelheden tijd en arbeid. Bij de geautomatiseerde productie van spoelen is de mogelijkheid om een gewikkelde spoel rechtstreeks in een soldeerpot te dopen en binnen drie seconden een perfecte afsluiting te bereiken, van onschatbare waarde. Het elimineert de noodzaak voor stripstations, vermindert gereedschapslijtage en minimaliseert de verwerkingstijd.
Het strippen van polyester vereist speciaal gereedschap en procescontroles. Mechanische strippers gebruiken snelle glasvezelwielen of hardmetalen messen om het taaie glazuur fysiek te verwijderen. Dit vereist regelmatig onderhoud en kalibratie. Laserstrippen biedt precisie, maar vereist een hoge initiële kapitaalinvestering. Chemische strippers omvatten het hanteren van gevaarlijke materialen en vereisen een grondige neutralisatie om corrosie op de lange termijn te voorkomen. Elke mechanische stripmethode brengt het inherente risico met zich mee dat de geleider wordt beschadigd, waardoor de effectieve draaddikte wordt verminderd en de elektrische weerstand bij de verbinding toeneemt.
Het vastestofgehalte van de emailformulering, dat begint rond de 8% en opschaalt, bepaalt de uiteindelijke uitgeharde eigenschappen van de film. De gespecificeerde bouwdikte, gecategoriseerd als Single, Heavy of Triple build, heeft rechtstreeks invloed op de mechanische taaiheid en flexibiliteit. Zwaar polyester biedt uitzonderlijke bescherming tegen schrammen tijdens automatisch oprollen met hoge snelheid. De draad kan krachtig door wikkelmondstukken worden getrokken en stevig in statorgleuven worden gepakt zonder het blanke metaal bloot te leggen.
Hoewel polyurethaan flexibel is, vertoont het over het algemeen een lagere schuurweerstand. Het is gevoeliger voor beschadiging als de wikkelapparatuur niet perfect is gekalibreerd of als het gereedschap ruwe randen heeft. Beide coatings vertonen een uitstekende hechting aan de geleider bij blootstelling aan kleine buigradii en rek, op voorwaarde dat de draad is vervaardigd volgens de strenge NEMA MW 1000- of IEC 60317-normen.
Prestatiestatistiek |
Polyurethaan emaille |
Polyester / Polyesterimide Emaille |
|---|---|---|
Soldeerbaarheid |
Direct soldeerbaar (zelfvloeiend bij 360°C - 400°C) |
Vereist mechanisch, laser- of chemisch strippen |
Standaard thermische klasse |
Klasse B (130°C) tot Klasse F (155°C), aangepast naar 180°C |
Klasse F (155°C) tot Klasse 200°C (met overjassen) |
Slijtvastheid |
Gematigd; vereist een zorgvuldige controle van de wikkelspanning |
Uitstekend; is bestand tegen agressieve geautomatiseerde sleufinvoeging |
Chemische weerstand |
Gevoelig voor sterke oplosmiddelen en sommige vernissen |
Zeer goed bestand tegen koudemiddelen, oliën en potharsen |
Doorschakeltemperatuur |
Lagere drempel; kwetsbaar voor hoge fysieke druk |
Hoge drempel; behoudt de integriteit onder fysieke belasting |
Typische toepassingen |
Relais, micromotoren, sensoren, hoogfrequente spoelen |
Zware motoren, dynamo's, industriële transformatoren |
De keuze van het basismetaal heeft een sterke wisselwerking met het gekozen email. Geëmailleerde koperdraad zorgt voor een hoge elektrische geleidbaarheid en een hoge treksterkte. Het is bestand tegen aanzienlijke trekspanningen tijdens het wikkelen en biedt een uitstekende ruimtefactor vanwege de lagere vereiste doorsnede voor een bepaalde stroom. Koper accepteert zowel polyurethaan- als polyestercoatings feilloos.
Geëmailleerde aluminiumdraad biedt een lichtgewicht alternatief, maar brengt unieke technische uitdagingen met zich mee. Aluminium heeft een lagere treksterkte, wat betekent dat de wikkelsnelheden en spanningen moeten worden verlaagd om draadbreuk te voorkomen. Wanneer u polyurethaan op aluminium aanbrengt voor direct solderen, wordt u geconfronteerd met de uitdaging van aluminiumoxide. Terwijl het polyurethaan als vloeimiddel fungeert, vormt aluminiumoxide zich onmiddellijk bij blootstelling aan lucht en is het zeer goed bestand tegen standaard soldeer. Het solderen van geëmailleerd aluminium vereist meestal zeer agressieve vloeimiddelen en gespecialiseerde soldeerlegeringen in combinatie met ultrasone soldeerpotten om de oxidelaag mechanisch te breken terwijl het polyurethaan afbrandt.
Het op grote schaal inzetten van magneetdraad brengt specifieke productierisico's met zich mee. Als u deze faalwijzen begrijpt, kunt u robuuste mitigatiestrategieën implementeren voordat de productie begint.
Een primair risico bij polyurethaan is onvolledig solderen. Als de temperatuur van de soldeerpot daalt of als de verblijftijd te kort is, zal de polyurethaanfilm niet volledig ontleden. Hierdoor blijft er een resistief residu achter in de soldeerverbinding, wat leidt tot een hoge contactweerstand en uiteindelijk thermisch falen van de verbinding. Om dit te beperken, moet u een strikte thermische profilering vaststellen. Bewaak voortdurend de temperaturen van de soldeerpotten en implementeer geautomatiseerde dip-timingcontroles om ervoor te zorgen dat de draad precies de thermische energie ervaart die nodig is voor volledige verdamping van het email.
Bij het gebruik van polyester bestaat het grootste risico uit het bros worden van de geleider of het verkleinen van de dwarsdoorsnede tijdens het mechanisch strippen. Agressief staalborstelen kan microscopisch kleine lagen van het koper of aluminium afscheren, waardoor een zwak punt ontstaat dat onder trillingen zal breken. Voor mitigatie is het nodig om afstand te nemen van handmatig strippen. Implementeer nauwkeurige laserstripsystemen die het polyester verdampen zonder het onderliggende metaal te verwarmen of aan te raken. Als u geautomatiseerde mechanische strippers gebruikt, moet u strikte kwaliteitscontroletoleranties handhaven en regelmatige bladinspecties onder vergroting verplicht stellen.
Chemische incompatibiliteit tussen het glazuur en de secundaire potgrondstoffen is een verborgen risico dat zich vaak maanden na de toepassing manifesteert. Bepaalde epoxy's of vernissen bevatten oplosmiddelen die de isolatie na verloop van tijd kunnen aantasten, waardoor deze opzwelt en de diëlektrische sterkte verliest. Mitigatie vereist verplichte compatibiliteitstests voorafgaand aan productie op volledige schaal. Voer afgesloten buistests uit waarbij de geëmailleerde draad en het potmateriaal in een glazen buis worden verzegeld en honderden uren bij verhoogde temperaturen worden gebakken. Daaropvolgende diëlektrische doorslagtesten zullen eventuele chemische degradatie aan het licht brengen.
Kant-en-klare emaillesoorten lossen niet elke technische uitdaging op. U moet scenario's identificeren waarin standaardconfiguraties onvoldoende zijn. Toepassingen die specifieke zware constructies vereisen voor extreme slijtvastheid, polyamide-imide-overcoats voor overspanningsbeveiliging in motoren met inverterwerking, of zelfhechtende lagen voor spoelloze spreekspoelen vereisen gespecialiseerde productie. Dit is het moment waarop u dit moet opgeven aangepaste magneetdraad afgestemd op uw exacte operationele omgeving.
Het evalueren van de capaciteiten van leveranciers is van cruciaal belang. Een betrouwbare De fabrikant van magneetdraden moet over uitgebreide interne testlaboratoriummogelijkheden beschikken. Ze moeten routinematig tangens-deltatesten uitvoeren om de uitharding van het glazuur te verifiëren, pinhole-testen met hoge spanning om continue diëlektrische integriteit te garanderen, en thermoplastische stromingstesten. Eis strikte naleving van de NEMA MW 1000- of IEC 60317-normen. Er kan niet onderhandeld worden over de consistentie van lot tot lot; een kleine variatie in de concentriciteit van het email kan een volledige geautomatiseerde wikkellijn doen ontsporen.
Voordat u grote bestellingen plaatst, moet u een rigoureuze prototypefase instellen. Vraag proefspoelen van de op maat gemaakte draad aan voor de eerste wikkelproeven. Laat deze spoelen op volle snelheid door uw eigenlijke productieapparatuur lopen om de slijtvastheid en compatibiliteit van de gereedschappen te verifiëren. Voer destructieve tests uit op de wondprototypes, inclusief thermische schokcycli en piektests, om te valideren dat het aangepaste glazuur voldoet aan uw theoretische ontwerpparameters.
Het finaliseren van uw magneetdraadspecificatie vereist een strikte naleving van operationele gegevens in plaats van aannames. U moet de exacte thermische belastingen, blootstelling aan chemicaliën en mechanische spanningen in kaart brengen die uw spoelen in het veld zullen ondergaan. Als u vertrouwt op standaard polyurethaan voor omgevingen met hoge temperaturen, zal de isolatie snel falen, terwijl het dwingen van polyester in een snelle assemblagelijn voor direct solderen uw productie-efficiëntie teniet zal doen.
Controleer uw huidige wikkelapparatuur om de maximale veilige spanningslimieten en gereedschapscompatibiliteit voor zware emaillesoorten te bepalen.
Breng de thermische piekbelastingen van uw toepassing onder foutcondities in kaart om een harde basislijn vast te stellen voor de NEMA thermische klasse-eisen.
Voer een proefbatch met monsterspoelen door uw daadwerkelijke productielijn om de soldeerbaarheid of stripefficiëntie te verifiëren voordat u bulkbestellingen plaatst.
Standaardiseer uw beëindigingsproces door soldeerpottemperaturen of laserstripparameters te kalibreren, zodat deze overeenkomen met de specifieke chemie van de gekozen draad.
A: Nee. Ze beschikken over enorm verschillende thermische plafonds en afsluitingsvereisten. Als u ze verwisselt zonder uw productieproces en uw thermische beheersysteem opnieuw te ontwerpen, leidt dit tot productieknelpunten of voortijdige veldstoringen als gevolg van thermische storingen.
A: Standaardpolyester is niet zelfvloeiend en vereist mechanisch, laser- of chemisch strippen vóór het solderen. In tegenstelling tot polyurethaan zal het niet netjes ontleden in een standaard soldeerpot. Er bestaan gemodificeerde emaillesoorten, maar deze vereisen complexe stripprocessen met hoge temperaturen.
A: De standaard thermische klassen van polyurethaan variëren van klasse B (130°C) tot klasse F (155°C). Hoewel chemisch gemodificeerde versies klasse H (180°C) bereiken, bieden ze niet de continue thermische stabiliteit en mechanische taaiheid van polyesteralternatieven voor hogere temperaturen.
A: De keuze hangt af van gewichts- en ruimtebeperkingen. Aluminium biedt een aanzienlijke gewichtsvermindering, maar vereist een grotere doorsnede om te passen bij de geleidbaarheid van koper. Koper biedt superieure treksterkte en ruimte-efficiëntie. Beide metalen accepteren gemakkelijk polyester- of polyurethaancoatings.
A: Polyesterimide is een chemisch gemodificeerde, verbeterde versie van standaard polyester. De toevoeging van imidegroepen aan de polymeerketen zorgt voor een aanzienlijk hogere thermische weerstand (Klasse H/180°C tot Klasse 200°C) en superieure mechanische doorsnijweerstand vergeleken met standaard Klasse F polyester.


