
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-17 Origen: Sitio


La especificación de un revestimiento aislante incorrecto en el cable magnético conduce directamente a fallos prematuros de los componentes, roturas térmicas y procesos de fabricación altamente ineficientes. Los ingenieros se enfrentan constantemente a una estricta tensión entre la eficiencia de la producción y la durabilidad operativa. La soldadura rápida acelera las líneas de montaje, pero las aplicaciones de alta carga exigen una resistencia extrema al estrés térmico y mecánico. No se puede simplemente cambiar un tipo de aislamiento por otro sin graves consecuencias. La sustitución de materiales sin rediseñar completamente el proceso de terminación o el sistema de gestión térmica comprometerá inevitablemente la aplicación final.
Es necesaria una evaluación técnica rigurosa para alinear las propiedades del material con entornos de aplicación específicos y limitaciones de fabricación. Comprender las diferencias exactas de rendimiento en El alambre esmaltado de poliéster versus poliuretano garantiza que las operaciones de bobinado sigan siendo confiables bajo carga. Al hacer coincidir la química correcta del esmalte con sus temperaturas de funcionamiento y métodos de terminación básicos, puede prevenir fallas en el campo y optimizar el rendimiento de fabricación.
Compensación principal: los recubrimientos de poliuretano priorizan la velocidad de fabricación a través de la soldabilidad directa, mientras que los recubrimientos de poliéster priorizan la tenacidad mecánica y la resistencia térmica.
Distinciones de clase térmica: el poliéster y sus derivados (como la poliesterimida) generalmente ofrecen una resistencia superior a temperaturas de funcionamiento más altas (Clase F, H y C) en comparación con el poliuretano estándar, lo que los hace críticos para motores y transformadores de alta carga.
Impacto en la producción: La especificación de poliuretano elimina la fase de decapado mecánico o químico durante la terminación, lo que reduce significativamente los tiempos de ciclo en el ensamblaje y bobinado automatizado de bobinas.
Versatilidad del metal base: Ambos esmaltes se pueden aplicar al alambre de cobre esmaltado y al alambre de aluminio esmaltado, pero la elección del metal base altera la disipación térmica general y la flexibilidad mecánica de la bobina terminada.
Seleccionar el cable magnético correcto requiere establecer parámetros operativos rígidos mucho antes de que comience el bobinado. Debe definir las temperaturas de funcionamiento de referencia y anticipar las cargas térmicas máximas durante condiciones de falla. Las exposiciones ambientales dictan la resistencia química requerida del aislamiento. El cable magnético rara vez funciona en el vacío. Se enfrenta a una exposición constante a barnices impregnantes agresivos, resinas de encapsulación, disolventes industriales y humedad ambiental. Si el esmalte no puede soportar la composición química específica de los compuestos secundarios para macetas, el aislamiento se ablandará, lo que provocará cortocircuitos catastróficos entre vueltas.
Los requisitos de rendimiento de fabricación influyen en gran medida en la selección del aislamiento. Los métodos utilizados para terminar la bobina dictan la viabilidad de recubrimientos específicos. Las líneas de producción de gran volumen que dependen de la soldadura por inmersión rápida requieren esmaltes que actúen como su propio fundente. Por el contrario, las aplicaciones que utilizan engarzado mecánico, soldadura ultrasónica o conectores de desplazamiento de aislamiento (IDC) dependen de diferentes propiedades mecánicas. Si sus instalaciones carecen de equipos de decapado automatizados, especificar un esmalte que requiera enrutamiento mecánico o decapado químico creará enormes cuellos de botella y aumentará el riesgo de dañar el conductor base.
El factor de forma y la tensión del devanado introducen demandas mecánicas severas. Las limitaciones físicas de la bobina afectan directamente la adhesión mecánica requerida y la resistencia a la abrasión del esmalte. Las máquinas bobinadoras automáticas de alta velocidad someten el cable a una tensión extrema. Los radios de curvatura ajustados estiran el borde exterior del cable mientras comprimen el borde interior. Si el esmalte carece de suficiente flexibilidad y adherencia, se agrietará o se desprenderá durante el bobinado. Además, lograr un alto factor de llenado de ranura en estatores de motores compactos requiere alambre con un recubrimiento altamente uniforme que resista la abrasión por raspado cuando se fuerza a espacios reducidos.
Los ingenieros deben evaluar varios factores mecánicos durante la fase de especificación:
Límites de elongación del conductor base bajo tensión dinámica del devanado.
Características de recuperación elástica después de que el cable pasa a través de la boquilla de bobinado.
Coeficientes de fricción de la superficie del esmalte, que dictan la facilidad con la que los cables se deslizan entre sí en la ranura del estator.
Fuerza de adhesión del esmalte al conductor durante curvas cerradas de 90 grados.
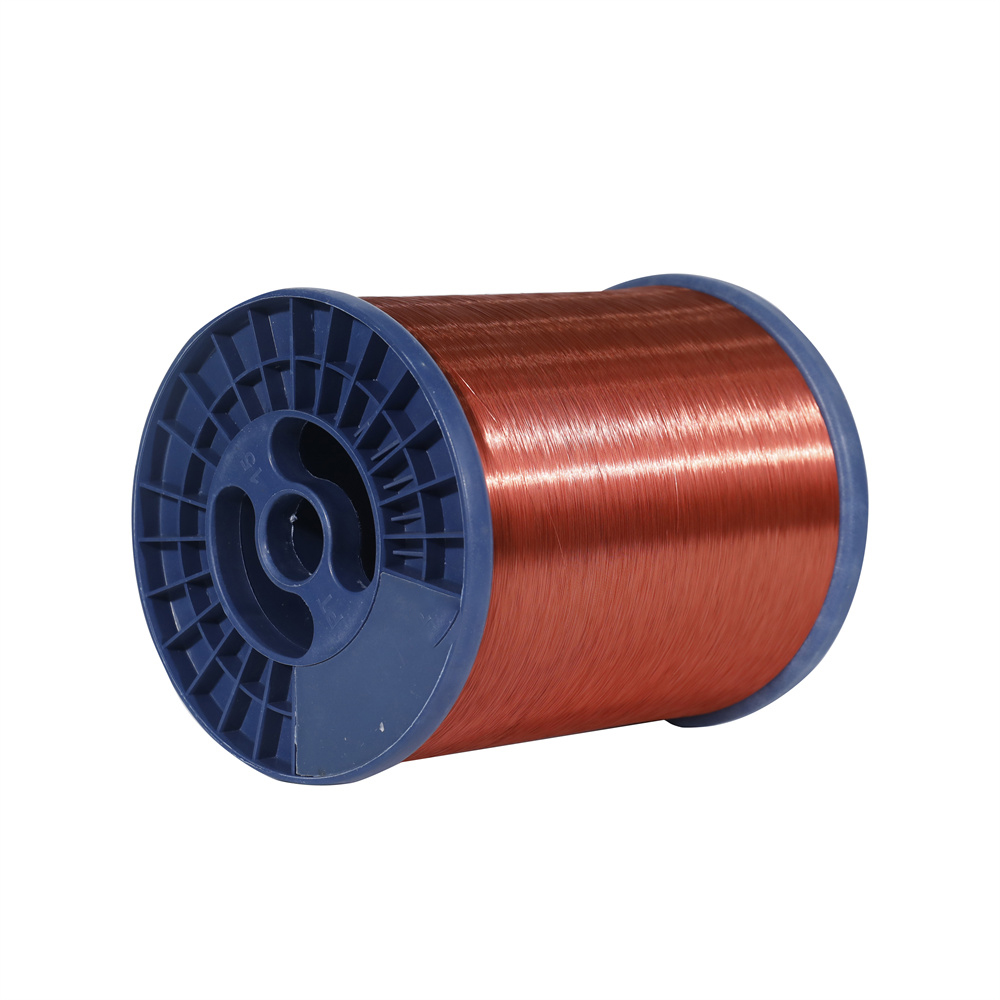
La característica definitoria de alambre esmaltado de poliuretano es su soldabilidad directa. Bajo el calor de soldadura, que normalmente oscila entre 360 °C y 400 °C, la estructura del polímero de poliuretano se rompe. Esta descomposición química actúa como un flujo localizado. Limpia la superficie del conductor y permite que la soldadura humedezca perfectamente el metal sin ningún decapado mecánico o químico previo. Esta característica elimina un paso completo en el proceso de fabricación. Para la producción de grandes volúmenes de bobinas pequeñas, esto se traduce en reducciones masivas en el tiempo del ciclo y elimina el riesgo de mellar el conductor durante el pelado.
Más allá de la velocidad de fabricación, el poliuretano ofrece un excelente rendimiento de alta frecuencia. El material posee propiedades dieléctricas específicas que resultan en una baja pérdida dieléctrica. Esto lo hace muy adecuado para componentes electrónicos de alta frecuencia donde se requiere integridad de la señal y una disipación de energía mínima. El esmalte mantiene una constante dieléctrica estable en una amplia gama de frecuencias, evitando efectos de capacitancia no deseados en componentes bobinados de precisión.
Las aplicaciones estándar aprovechan estos rasgos específicos. Encontrará aislamiento de poliuretano muy utilizado en relés, micromotores, bobinas de encendido y equipos de telecomunicaciones. Los pequeños transformadores, las bobinas de audio y varios sensores también dependen de este esmalte debido a la naturaleza intrincada de sus terminaciones. Cuando el calibre del cable es excepcionalmente fino, el pelado mecánico se vuelve casi imposible sin romper el cable. El poliuretano resuelve este problema por completo.
El material tiene estrictas limitaciones en cuanto a techos térmicos y robustez mecánica. Las clases térmicas estándar NEMA e IEC para poliuretano suelen oscilar entre la Clase B (130 °C) y la Clase F (155 °C). Si bien las formulaciones de poliuretano modificado pueden alcanzar la Clase H (180°C), generalmente no igualan la resistencia térmica continua de los esmaltes más pesados. Además, el poliuretano exhibe una menor resistencia a ciertos solventes industriales agresivos y proporciona menos protección contra la alta abrasión mecánica durante procesos de bobinado agresivos.
Al implementar poliuretano en un entorno de producción, los operadores deben monitorear variables específicas:
Calibración de la temperatura del crisol para garantizar la vaporización completa del esmalte.
Tiempo de permanencia en el baño de soldadura para evitar una transferencia excesiva de calor hacia el eje del alambre.
Sistemas de ventilación para extraer los humos generados por la película de poliuretano en descomposición.
Cuando las demandas operativas exceden las capacidades del poliuretano, El alambre esmaltado de poliéster se convierte en la opción estándar. La principal ventaja reside en su robustez térmica y mecánica. El poliéster estándar proporciona una clasificación confiable de Clase F (155 °C). Sin embargo, la industria utiliza en gran medida su derivado mejorado, la poliesterimida. La estructura polimérica reticulada de la poliesterimida eleva la clasificación térmica a Clase H (180 °C) e incluso Clase 200 °C. Esta estructura molecular proporciona una resistencia al corte excepcionalmente alta, lo que garantiza que el aislamiento no falle cuando los cables se cruzan entre sí bajo alta presión física y temperaturas elevadas.
La protección avanzada a menudo requiere sistemas de cables con doble revestimiento. Una práctica industrial común y altamente eficaz implica la aplicación de una capa base de poliesterimida seguida de una capa superior de poliamida-imida. Esta combinación logra clasificaciones de Clase C (200°C+). La capa base proporciona una excelente resistencia dieléctrica y estabilidad térmica, mientras que la capa superior ofrece una resistencia extrema a la abrasión por raspado y al ataque químico. Este enfoque de doble capa es obligatorio para componentes que operan en entornos extremos donde la falla no es una opción.
La compatibilidad con productos químicos y barnices es otro punto fuerte importante. El poliéster y la poliesterimida presentan una resistencia superior a los barnices de impregnación estándar, las resinas de encapsulación y los disolventes industriales agresivos. Cuando el estator de un motor se sumerge en barniz y se hornea, el esmalte del alambre no debe ablandarse ni reaccionar con la resina. El poliéster mantiene su integridad a través de ciclos de curado agresivos y resiste la degradación de los aceites de compresores, refrigerantes y fluidos de transmisión.
Los casos de uso ideales abarcan aplicaciones que requieren alta durabilidad y funcionamiento continuo bajo cargas pesadas. Los motores de potencia fraccionaria e integral, los transformadores industriales de servicio pesado, los alternadores de automóviles y los motores herméticos dependen de este aislamiento. Estas aplicaciones generan mucho calor y vibración, lo que exige un esmalte que no se degrade durante décadas de uso continuo.
La principal limitación del poliéster es su requisito de terminación. El material no es autofundente. Debe pelar mecánica o químicamente el aislamiento antes de soldar o soldar. Esto añade un paso distinto al proceso de fabricación. El enrutamiento mecánico, el cepillado de alambre o el pelado con láser requieren equipo especializado e introducen el riesgo potencial de mellar o reducir la sección transversal del conductor base, lo que puede crear puntos calientes localizados.
La divergencia más crítica entre estos dos materiales reside en su resistencia térmica. Las clasificaciones estándar NEMA e IEC dictan temperaturas de funcionamiento continuo para una vida útil de 20.000 horas. El poliuretano normalmente ocupa los niveles Clase B (130°C) y Clase F (155°C). Si bien las versiones modificadas alcanzan la Clase H (180°C), siguen siendo vulnerables a picos térmicos repentinos. El poliéster, específicamente la poliesterimida, opera cómodamente en Clase H (180°C) y Clase 200°C. Cuando se combina con una capa de poliamida-imida, resiste ambientes de Clase C (220°C).
El comportamiento bajo estrés térmico continuo difiere significativamente. El poliuretano eventualmente experimentará desgasificación y fragilización si se lo empuja más allá de su límite máximo durante períodos prolongados. El poliéster mantiene su rigidez dieléctrica y flexibilidad física por mucho más tiempo bajo cargas continuas de alto calor. Durante un choque térmico a corto plazo, como una condición de rotor bloqueado en un motor, el poliéster resiste el flujo termoplástico (corte) mucho mejor que el poliuretano, evitando cortocircuitos inmediatos.
El poliuretano soldable directamente ahorra inmensas cantidades de tiempo y mano de obra. En la fabricación automatizada de bobinas, la capacidad de sumergir una bobina bobinada directamente en un crisol y lograr una terminación perfecta en tres segundos es invaluable. Elimina la necesidad de estaciones de desmontaje, reduce el desgaste de las herramientas y minimiza el tiempo de manipulación.
El decapado del poliéster requiere herramientas y controles de proceso dedicados. Los decapantes mecánicos utilizan ruedas de fibra de vidrio de alta velocidad o cuchillas de carburo para eliminar físicamente el esmalte resistente. Esto requiere mantenimiento y calibración frecuentes. El decapado por láser ofrece precisión pero requiere una gran inversión de capital inicial. Los decapantes químicos implican el manejo de materiales peligrosos y requieren una neutralización exhaustiva para evitar la corrosión a largo plazo. Cualquier método de pelado mecánico conlleva el riesgo inherente de dañar el conductor, lo que reduce el calibre efectivo del cable y aumenta la resistencia eléctrica en la unión.
El contenido de sólidos de la formulación del esmalte, que comienza alrededor del 8% y aumenta, dicta las propiedades de curado finales de la película. El espesor de construcción especificado, categorizado como construcción simple, pesada o triple, impacta directamente la resistencia mecánica y la flexibilidad. El poliéster de estructura pesada proporciona una defensa excepcional contra la abrasión por raspado durante el bobinado automático de alta velocidad. El cable se puede tirar con fuerza a través de las boquillas de bobinado y empaquetarlo firmemente en las ranuras del estator sin exponer el metal desnudo.
El poliuretano, si bien es flexible, generalmente presenta una menor resistencia a la abrasión por raspado. Es más susceptible a sufrir daños si el equipo de bobinado no está perfectamente calibrado o si el utillaje tiene bordes ásperos. Ambos recubrimientos demuestran una excelente adherencia al conductor cuando se someten a radios de curvatura ajustados y estiramiento, siempre que el cable se fabrique según los estrictos estándares NEMA MW 1000 o IEC 60317.
Métrica de rendimiento |
Esmalte de poliuretano |
Esmalte de poliéster/poliesterimida |
|---|---|---|
Soldabilidad |
Soldable directamente (Autofundente a 360°C - 400°C) |
Requiere decapado mecánico, láser o químico. |
Clase térmica estándar |
Clase B (130°C) a Clase F (155°C), modificada a 180°C |
Clase F (155°C) a Clase 200°C (con abrigos) |
Resistencia a la abrasión |
Moderado; Requiere un cuidadoso control de la tensión del devanado. |
Excelente; resiste la inserción agresiva de ranuras automatizadas |
Resistencia química |
Susceptible a disolventes fuertes y algunos barnices. |
Altamente resistente a refrigerantes, aceites y resinas para macetas. |
Temperatura de corte |
Umbral inferior; vulnerable a la alta presión física |
Umbral alto; mantiene la integridad bajo carga física |
Aplicaciones típicas |
Relés, micromotores, sensores, bobinas de alta frecuencia. |
Motores pesados, alternadores, transformadores industriales. |
La elección del metal base interactúa en gran medida con el esmalte elegido. El alambre de cobre esmaltado proporciona una alta conductividad eléctrica y una alta resistencia a la tracción. Soporta una tensión de tracción significativa durante el bobinado y ofrece un excelente factor de espacio debido a su menor sección transversal requerida para una corriente determinada. El cobre acepta perfectamente revestimientos de poliuretano y poliéster.
El alambre de aluminio esmaltado ofrece una alternativa liviana, pero presenta desafíos de ingeniería únicos. El aluminio tiene una menor resistencia a la tracción, lo que significa que se deben reducir las velocidades de bobinado y las tensiones para evitar la rotura del cable. Al aplicar poliuretano al aluminio para soldadura directa, se enfrenta al desafío del óxido de aluminio. Si bien el poliuretano actúa como fundente, el óxido de aluminio se forma instantáneamente al exponerse al aire y es altamente resistente a la soldadura estándar. Soldar aluminio esmaltado generalmente requiere fundentes altamente agresivos y aleaciones de soldadura especializadas combinadas con crisoles de soldadura ultrasónicos para romper mecánicamente la capa de óxido mientras el poliuretano se quema.
La implementación de cualquier cable magnético a escala introduce riesgos de fabricación específicos. Comprender estos modos de falla le permite implementar estrategias de mitigación sólidas antes de que comience la producción.
Un riesgo principal con el poliuretano es la soldadura incompleta. Si la temperatura del crisol baja o si el tiempo de permanencia es demasiado corto, la película de poliuretano no se descompondrá por completo. Esto deja un residuo resistivo atrapado dentro de la unión soldada, lo que provoca una alta resistencia de contacto y una eventual falla térmica de la conexión. Para mitigar esto, establezca perfiles térmicos estrictos. Supervise continuamente las temperaturas del crisol e implemente controles automatizados de sincronización de inmersión para garantizar que el cable experimente la energía térmica exacta necesaria para la vaporización completa del esmalte.
Cuando se utiliza poliéster, el principal riesgo es la fragilización del conductor o la reducción de la sección transversal durante el pelado mecánico. El cepillado agresivo con cepillo de alambre puede eliminar capas microscópicas de cobre o aluminio, creando un punto débil que se fracturará con la vibración. La mitigación requiere alejarse del desmontaje manual. Implemente sistemas de decapado láser de precisión que vaporicen el poliéster sin calentar ni tocar el metal subyacente. Si utiliza extractores mecánicos automatizados, aplique estrictas tolerancias de control de calidad y exija inspecciones frecuentes de la hoja con lupa.
La incompatibilidad química entre el esmalte y los compuestos de encapsulado secundarios es un riesgo oculto que a menudo se manifiesta meses después de su implementación. Ciertos epoxis o barnices contienen disolventes que pueden atacar el aislamiento con el tiempo, provocando que se hinche y pierda rigidez dieléctrica. La mitigación requiere pruebas de compatibilidad obligatorias antes de la producción a gran escala. Realice pruebas de tubos sellados en las que el alambre esmaltado y el compuesto de encapsulado se sellan en un tubo de vidrio y se hornean a temperaturas elevadas durante cientos de horas. Las pruebas de ruptura dieléctrica posteriores revelarán cualquier degradación química.
Los esmaltes disponibles en el mercado no resuelven todos los desafíos de ingeniería. Debe identificar escenarios donde las configuraciones estándar son insuficientes. Las aplicaciones que requieren construcciones pesadas específicas para una resistencia extrema a la abrasión, recubrimientos de poliamida-imida para protección contra sobretensiones en motores de servicio inversor o capas autoadherentes para bobinas móviles sin bobina requieren una fabricación especializada. Aquí es cuando debes especificar Cable magnético personalizado adaptado a su entorno operativo exacto.
Evaluar las capacidades de los proveedores es fundamental. Un confiable El fabricante de alambre magnético debe poseer capacidades integrales de laboratorio de pruebas interno. Deben realizar de forma rutinaria pruebas de tangente delta para verificar el curado del esmalte, pruebas de orificios de alto voltaje para garantizar la integridad dieléctrica continua y pruebas de flujo termoplástico. Exija un estricto cumplimiento de las normas NEMA MW 1000 o IEC 60317. La coherencia entre lotes no es negociable; una ligera variación en la concentricidad del esmalte puede descarrilar toda una línea de bobinado automatizado.
Antes de comprometerse con pedidos de gran volumen, establezca una fase rigurosa de creación de prototipos. Solicite carretes de muestra del cable personalizado para las pruebas iniciales de bobinado. Pase estos carretes por su equipo de producción real a máxima velocidad para verificar la resistencia a la abrasión y la compatibilidad de las herramientas. Realice pruebas destructivas en los prototipos de heridas, incluidos ciclos de choque térmico y pruebas de sobretensión, para validar que el esmalte personalizado cumpla con sus parámetros de diseño teóricos.
Finalizar las especificaciones de su cable magnético requiere un estricto cumplimiento de los datos operativos en lugar de suposiciones. Debe mapear las cargas térmicas exactas, las exposiciones químicas y las tensiones mecánicas que soportarán sus bobinas en el campo. Depender del poliuretano estándar para entornos de alta temperatura provocará una rápida falla del aislamiento, mientras que forzar el poliéster a una línea de ensamblaje de soldadura directa de alta velocidad destruirá su eficiencia de producción.
Audite su equipo de bobinado actual para determinar los límites máximos de tensión segura y la compatibilidad de herramientas para esmaltes de espesor pesado.
Mapee las cargas térmicas máximas de su aplicación en condiciones de falla para establecer una línea de base estricta para los requisitos de clase térmica NEMA.
Ejecute un lote piloto de carretes de muestra a través de su línea de producción real para verificar la soldabilidad o la eficiencia del decapado antes de realizar pedidos al por mayor.
Estandarice su proceso de terminación calibrando las temperaturas del crisol o los parámetros de extracción por láser para que coincidan con la química específica del cable elegido.
R: No. Poseen techos térmicos y requisitos de terminación muy diferentes. Cambiarlos sin rediseñar su proceso de fabricación y su sistema de gestión térmica genera cuellos de botella en la producción o fallas prematuras en el campo debido a fallas térmicas.
R: El poliéster estándar no es autofundente y requiere decapado mecánico, láser o químico antes de soldar. A diferencia del poliuretano, no se descompondrá limpiamente en un crisol de soldadura estándar. Existen esmaltes modificados, pero requieren procesos complejos de eliminación a altas temperaturas.
R: Las clases térmicas de poliuretano estándar varían desde la Clase B (130 °C) hasta la Clase F (155 °C). Si bien las versiones modificadas químicamente alcanzan la Clase H (180 °C), no ofrecen la estabilidad térmica continua ni la dureza mecánica de las alternativas de poliéster de mayor temperatura.
R: La elección depende del peso y las limitaciones de espacio. El aluminio ofrece una reducción de peso significativa, pero requiere una sección transversal más grande para igualar la conductividad del cobre. El cobre proporciona una resistencia a la tracción superior y eficiencia espacial. Ambos metales aceptan fácilmente recubrimientos de poliéster o poliuretano.
R: La poliesterimida es una versión mejorada y modificada químicamente del poliéster estándar. La adición de grupos imida a la cadena polimérica proporciona una resistencia térmica significativamente mayor (Clase H/180 °C a Clase 200 °C) y una resistencia mecánica superior al corte en comparación con el poliéster estándar Clase F.


