
Просмотры: 240 Автор: Редактор сайта Время публикации: 29.04.2026 Происхождение: Сайт


Удаление жесткого изоляционного слоя с обмоточных материалов остается неприятной проблемой для многих инженеров и техников. Вы можете обнаружить, что ломаете тонкие провода или изо всех сил пытаетесь правильно приклеить припой. Неправильное выполнение этого действия приводит к серьезным нарушениям электрических соединений, потере высокочастотного сигнала или катастрофической усталости проводов под воздействием вибрации. Не существует универсального «лучшего» метода зачистки, поскольку оптимальный подход строго зависит от состава полимера, сечения проволоки и предполагаемого масштаба производства. Мы изучим научно обоснованную основу для оценки методов механического, термического и химического удаления. Вы узнаете, как выбрать самое безопасное и масштабируемое решение, не повредив чувствительную медную жилу. Мы также рассмотрим передовое промышленное оборудование и альтернативные стратегии соединителей, чтобы оптимизировать ваш рабочий процесс.
Сначала определите полимер: полиуретановые покрытия поддаются термической пайке; Полиимид (каптон) и тяжелый формвар требуют агрессивного механического или химического удаления.
Избегайте ловушки «исчезающего провода»: высокотемпературная пайка ультратонкой проволоки (например, 36 AWG) может буквально растворить медный сердечник в оловянной ванне.
Механические риски: Неправильная очистка вручную приводит к образованию микротрещин в меди, что приводит к усталостному разрушению окончательной сборки из-за вибрации.
Масштабируемость и соответствие требованиям: автоматизированные колеса для зачистки стекловолокна обеспечивают максимальную рентабельность инвестиций для производственных линий, устраняя опасность утилизации химикатов и токсичных газовых выбросов.
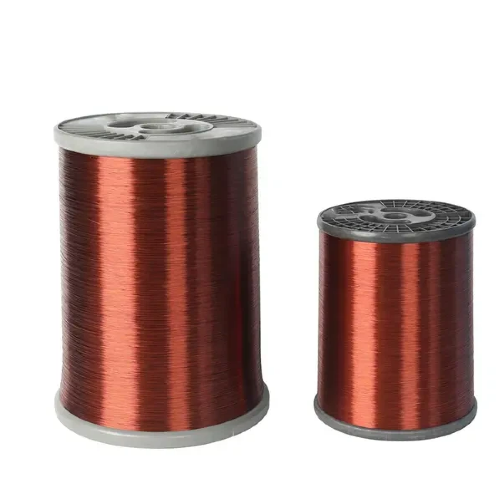
Многие специалисты допускают распространенную ошибку при ремонте. Они пытаются пропитать провода с покрытием стандартными растворителями для краски или ацетоном из хозяйственного магазина. Проблема устойчивости полимеров делает эти химикаты в значительной степени неэффективными. Современный Эмалированная медная проволока покрыта высокоинертными полимерами. Производители разрабатывают эти пластмассы специально для того, чтобы противостоять суровым промышленным условиям. Они выдерживают агрессивные жидкости, сильную жару и сильное трение.
Прежде чем выбирать метод зачистки, вы должны понять разницу между паяемым и непаиваемым каркасом. Различные классы изоляции диктуют совершенно разные стратегии удаления.
Тип полимера |
Термический класс |
Характеристики |
Идеальный метод зачистки |
|---|---|---|---|
Полиуретан |
155°С |
Недорогая, специально разработанная как «паяемая эмаль». |
Немедленная термическая зачистка (припой) |
Полиамид/полиэстер (нейлон/майлар) |
130°С - 180°С |
Химическая стойкость среднего уровня, умеренная прочность. |
Механическое вмешательство или автоматизированные колеса |
Полиимид (Каптон) |
200°С+ |
Высокая стоимость, исключительная термическая и химическая стойкость. |
Строго механическое соскабливание или ограниченное использование кислот. |
Следующий действенный шаг прост. Всегда запрашивайте точную спецификацию изоляции у поставщика материалов, прежде чем приступать к процессу зачистки. Знание типа полимера предотвращает напрасные усилия и разрушение материалов на последующих этапах производства.
Ручное трение и истирание лезвиями представляют собой стандартную категорию решений для разовых задач или ремонта в полевых условиях. Любители и инженеры по ремонту часто полагаются на эти методы. Однако ручные методы создают значительные риски, если операторам не хватает точности.
Вы можете использовать «Marker Hack» как инструмент визуального контроля качества. Чрезмерное шлифование быстро повреждает нежную сердцевину. Чтобы предотвратить это, нанесите на целевую область зачистки темный перманентный маркер. Слегка отшлифуйте проволоку до полного исчезновения цвета маркера. Этот визуальный сигнал гарантирует, что вы удалите только слой эмали, оставив основной металл нетронутым.
Обращение с очень тонкой проволокой требует строгих процедур. Если вы работаете с калибром 42 AWG, следуйте точной стандартной рабочей процедуре (СОП):
Сложите небольшой кусок влажной/сухой наждачной бумаги зернистостью 1000 пополам.
Слегка зажмите проволоку внутри сложенной складки.
Поверните проволоку ровно на четверть оборота, сохраняя при этом легкое давление.
Отпустите бумагу, осмотрите проволоку и при необходимости повторите.
Никогда не тяните и не царапайте провод вертикально. Вертикальное соскабливание мгновенно переламывает микропровода. Существует серьезный риск внедрения, связанный с усталостью металла. Использование ножа X-acto или жесткого абразива под перпендикулярным углом оставляет на поверхности микроцарапины. В приложениях с высокой вибрацией, таких как двигатели дронов или автомобильные датчики, эти крошечные царапины становятся гарантированными точками разрушения.
Эта категория решений основана на термическом разложении и применении агрессивных растворителей. Эти методы отдают приоритет скорости, но требуют строгого контроля безопасности.
Погружение ванны с припоем остается отраслевым стандартом для периодического удаления полиуретановых покрытий. Вы погружаете проволоку в контролируемую ванну с расплавленным оловом. Тепло мгновенно расплавляет покрытие и залуживает проволоку одним плавным движением. Это идеально подходит для паяемых эмалей.
Однако операторы должны понимать явление растворения припоя. Это предупреждение о критическом риске. При горячей зачистке тонкой проволоки при температуре выше 350°C олово активно сплавляется с тонкой медью. Эта реакция буквально полностью растворяет проволоку в шарике припоя. Операторы должны немедленно снизить температуру утюга или кастрюли ниже 250°C в момент нарушения эмали.
Использование открытого огня, такого как зажигалки или спички, приводит к возгоранию и образованию копоти. Открытое пламя обугливает эмаль, превращая ее в твердую окалину оксида меди. Если не очистить эту накипь механически и не обработать ее сильным кислотным флюсом, остаточная сажа со временем вызывает сильную гальваническую коррозию.
Инженерные форумы часто предлагают опасные методы самостоятельной сборки. Вам следует полностью избегать этого:
Аспирин (ацетилсалициловая кислота). При нагревании таблетки под проволокой выделяются высокотоксичные, раздражающие отходящие газы, которые повреждают дыхательную систему.
Гидроперитум: часто предлагается в качестве химической альтернативы, но по-прежнему представляет опасность при вдыхании в непроветриваемых помещениях.
Расплавленный гидроксид натрия (NaOH): этот чрезвычайно едкий химикат эффективен для удаления загрязнений, но представляет серьезную опасность ослепления и плавления кожи. Это требует комплексных СИЗ.
Когда вы отойдете от прототипирования, вам понадобится автоматизированное нехимическое оборудование для масштабируемого и соответствующего требованиям производства. Ручная зачистка сотен проводов нарушает сроки производства и приводит к огромным несоответствиям.
Съемники для колес из стекловолокна предлагают оптимальное коммерческое решение для тонких листов. Эти машины отлично справляются с проволокой SWG от 36 до 25 (от 0,2 до 0,5 мм). Они используют конические колеса из стекловолокна, вращающиеся на высоких скоростях. Мягкое трение непрерывно удаляет неограниченную длину, не повреждая чувствительную сердцевину.
Для более сложных работ необходимы роторные скальпели. Они вам понадобятся для «тяжелого формвара» и прочных полиимидных покрытий. В этих устройствах используется вращающаяся цанга с прецизионными лезвиями. Они аккуратно срезают толстую изоляцию с тяжелого магнитного провода, используемого в производстве массивных трансформаторов.
Тип машины |
Совместимость калибра проводов |
Используемые типы изоляции |
Основное преимущество |
|---|---|---|---|
Съемник колес из стекловолокна |
SWG от 36 до 25 (хорошо) |
Полиуретан, Полиэстер |
Мягкое трение, предотвращает выдавливание сердцевины |
Роторный скальпель |
SWG от 24 до 10 (толстый) |
Полиимид, тяжелый формвар |
Прецизионное бритье лезвий для твердых пластмасс |
Оценить рентабельность инвестиций в эти машины несложно. Переход на автоматизированную зачистку устраняет огромное количество ручного труда. Он стандартизирует точную длину зачистки, что крайне важно для автоматических обжимных машин. Более того, физическое зачистка позволяет обойти строгие экологические требования, необходимые для утилизации ванн с химической кислотой.
Иногда лучший способ решить проблему с зачисткой — полностью обойти ее. Для конкретной передачи данных и приложений с низким напряжением вы можете использовать альтернативные разъемы. Инженеры часто используют «вампирские обжимы» или соединители со смещением изоляции (IDC). Эти механизмы полностью исключают необходимость что-либо снимать. Острые внутренние лезвия разъема прокалывают прочную эмаль и обеспечивают прямой контакт с жилой.
Решение проблем на уровне поставщиков — еще одна мощная стратегия. Самый эффективный способ удаления изоляции — указать правильный материал на этапе закупки. Слишком многие компании борются с агрессивными механическими методами просто потому, что они заказали неправильный класс изоляции для своей сборочной линии.
Здесь вы можете применить строгую логику составления короткого списка. Партнерство с Отличный поставщик гальванических проводов гарантирует, что вы получите точные технические характеристики материалов. Если на вашей производственной линии в основном используется пайка волновой пайкой, вам следует выбирать варианты со строгим полиуретановым покрытием. Такая предусмотрительность полностью исключает необходимость инвестиций в дорогостоящие машины для зачистки стекловолокна. Сопоставление вашей стратегии закупок непосредственно с возможностями вашего завода исключает трения.
Эффективное удаление эмали – это, по сути, упражнение в подборе материалов. Вы должны сочетать тип полимера с правильной стратегией удаления.
Механические методы требуют особой осторожности. Необходимо избегать перпендикулярного соскабливания, чтобы предотвратить структурную усталость и микротрещины.
Термические методы должны строго соблюдать температурный режим. Превышение температуры 350°C приводит к быстрому растворению меди в тонких калибрах.
Немедленно проверьте текущие характеристики материалов. Если операторам сложно эффективно очистить концы, вы, скорее всего, используете прочное покрытие полиимидного класса вместо простого полиуретанового покрытия.
Рассмотрите возможность перехода на автоматизированные инструменты для трения из стекловолокна. Это обеспечивает масштабируемый контроль качества и исключает опасную обработку химикатов на вашем производстве.
Ответ: Вертикальное соскабливание лезвием оставляет на меди микроскопические насечки. Любой небольшой изгиб или вибрация приведет к тому, что провод сломается именно в этом слабом месте. Используйте сверхтонкую наждачную бумагу, намотанную на проволоку, или выберите химический или термический подход для калибра менее 30 AWG.
О: Редко. В современной изоляции проводов используются химически инертные полимеры, такие как нейлон, майлар или каптон. Производители специально сшивают эти пластики, чтобы они могли противостоять стандартным промышленным растворителям и суровым условиям эксплуатации.
Ответ: При температуре выше 300°C расплавленный припой быстро сплавляется с чистой медью. В случае ультратонкой проволоки эта металлургическая реакция происходит настолько быстро, что медная сердцевина буквально растворяется в шарике припоя. Держите утюг при температуре ниже 250°C, если эмаль разрушилась.
О: Нет. Открытое пламя оставляет после себя высокопроводящую углеродную сажу и локализованные оксиды меди. Это неизбежно создает «холодные соединения», которые выходят из строя под механической нагрузкой и вызывают длительную гальваническую коррозию.


