
Aantal keren bekeken: 240 Auteur: Site-editor Publicatietijd: 29-04-2026 Herkomst: Locatie


Het verwijderen van de harde isolatielaag van wikkelmaterialen blijft voor veel ingenieurs en technici een frustrerend knelpunt. Het kan zijn dat u fijne draden breekt of moeite heeft om het soldeer goed te laten hechten. Als u dit verkeerd doet, leidt dit tot ernstig beschadigde elektrische verbindingen, verlies van hoogfrequente signalen of catastrofale draadvermoeidheid onder invloed van trillingen. Er bestaat geen universele 'beste' stripmethode, omdat de optimale aanpak strikt afhangt van de polymeersamenstelling, de draaddikte en de beoogde productieschaal. We zullen een op bewijs gebaseerd raamwerk onderzoeken om mechanische, thermische en chemische stripmethoden te evalueren. U leert hoe u de veiligste en meest schaalbare oplossing selecteert zonder de gevoelige koperen kern te beschadigen. We zullen ook geavanceerde industriële machines en alternatieve connectorstrategieën onderzoeken om uw workflow te stroomlijnen.
Identificeer eerst het polymeer: polyurethaancoatings zijn thermisch soldeerbaar; Polyimide (Kapton) en zware Formvar vereisen agressieve mechanische of chemische verwijdering.
Vermijd de 'verdwijndraad'-valkuil: Solderen bij hoge temperaturen op ultradunne draad (bijvoorbeeld 36 AWG) kan de koperen kern letterlijk in het tinbad oplossen.
Mechanische risico's: Onjuist handmatig schrapen veroorzaakt microscheurtjes in het koper, wat leidt tot door trillingen veroorzaakte vermoeidheidsfouten in de eindassemblages.
Schaalbaarheid en compliance: Geautomatiseerde stripwielen van glasvezel bieden de hoogste ROI voor productielijnen door het elimineren van chemische verwijdering en het vrijkomen van giftige stoffen.
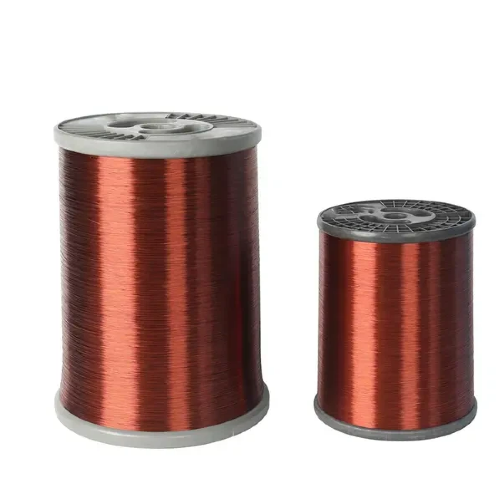
Veel technici maken een veelgemaakte fout tijdens reparatiewerkzaamheden. Ze proberen gecoate draden te weken in standaard verfverdunners of aceton uit de ijzerhandel. Het probleem van de polymeerresistentie maakt deze chemicaliën grotendeels ineffectief. Modern Geëmailleerde koperdraad is gecoat met zeer inerte polymeren. Fabrikanten ontwikkelen deze kunststoffen speciaal om bestand te zijn tegen zware industriële omgevingen. Ze zijn bestand tegen agressieve vloeistoffen, extreme hitte en ernstige wrijving.
U moet het soldeerbare versus niet-soldeerbare raamwerk begrijpen voordat u een stripmethode kiest. Verschillende isolatieklassen dicteren totaal verschillende verwijderingsstrategieën.
Polymeertype |
Thermische klasse |
Kenmerken |
Ideale stripmethode |
|---|---|---|---|
Polyurethaan |
155°C |
Goedkoop, speciaal ontworpen als 'soldeerbaar email' |
Onmiddellijk thermisch strippen (soldeerpot) |
Polyamide/polyester (nylon/mylar) |
130°C - 180°C |
Middelgrote chemische bestendigheid, matige taaiheid |
Mechanische interventie of geautomatiseerde wielen |
Polyimide (Kapton) |
200°C+ |
Hoge kosten, extreme thermische en chemische bestendigheid |
Strikt mechanisch schrapen of beperkte zuren |
Uw bruikbare volgende stap is eenvoudig. Vraag altijd de exacte isolatiespecificatie op bij uw materiaalleverancier voordat u een stripproces uitbouwt. Het kennen van het polymeertype voorkomt verspilde moeite en vernietigde materialen stroomafwaarts.
Handmatige wrijving en op het mes gebaseerde slijtage vertegenwoordigen de standaard oplossingscategorie voor eenmalige taken of reparaties in het veld. Hobbyisten en reparateurs vertrouwen vaak op deze methoden. Handmatige methoden brengen echter aanzienlijke risico's met zich mee als operators niet nauwkeurig zijn.
U kunt de 'Marker Hack' gebruiken als hulpmiddel voor visuele kwaliteitsborging. Overmatig schuren beschadigt snel de kwetsbare kern. Om dit te voorkomen, bestrijkt u het stripgebied met een donkere permanente marker. Schuur de draad lichtjes totdat de markeringskleur volledig verdwijnt. Dit visuele signaal zorgt ervoor dat u alleen de emaillaag verwijdert terwijl het basismetaal intact blijft.
Het hanteren van extreem fijne draad vereist strikte procedures. Als u met 42 AWG werkt, volgt u exact deze standaardprocedure (SOP):
Vouw een klein stukje nat/droog schuurpapier met korrel 1000 dubbel.
Knijp de draad lichtjes in de gevouwen vouw.
Draai de draad precies een kwartslag terwijl u lichte druk uitoefent.
Laat het papier los, inspecteer de draad en herhaal indien nodig.
Trek of schraap de draad nooit verticaal. Bij verticaal schrapen worden de microdraden onmiddellijk vastgeklikt. Er bestaat een ernstig implementatierisico met betrekking tot metaalmoeheid. Het gebruik van een X-acto-mes of een krachtig schuurmiddel in een loodrechte hoek laat micro-scores achter op het oppervlak. In toepassingen met veel trillingen, zoals dronemotoren of autosensoren, worden deze kleine krasjes gegarandeerde breekpunten.
Deze oplossingscategorie is afhankelijk van degradatie door hitte en agressieve toepassing van oplosmiddelen. Deze methoden geven prioriteit aan snelheid, maar vereisen strikte veiligheidscontroles.
Onderdompeling in een soldeerpot blijft de industriestandaard voor het batch-strippen van polyurethaancoatings. Je dompelt de draad in een gecontroleerd gesmolten tinbad. Door de hitte smelt de coating onmiddellijk en wordt de draad in één vloeiende beweging vertind. Dit werkt perfect voor soldeerbare emaille.
Operators moeten echter het fenomeen van het oplossen van soldeer begrijpen. Dit is een kritieke risicowaarschuwing. Wanneer je fijne draad heet stript boven de 350°C, legert het tin agressief met het dunne koper. Deze reactie lost de draad letterlijk volledig op in de soldeerkraal. Operators moeten de temperatuur van het strijkijzer of de pot onmiddellijk verlagen tot onder de 250°C op het moment dat het email breekt.
Het gebruik van open vuur zoals aanstekers of lucifers brengt verbranding en roetnadelen met zich mee. Open vuur verkoolt het glazuur tot een harde koperoxideaanslag. Als u deze kalkaanslag niet mechanisch reinigt en met een sterke zuurstroom behandelt, veroorzaakt het resterende roet na verloop van tijd ernstige galvanische corrosie.
Technische forums suggereren vaak gevaarlijke doe-het-zelf-methoden. Je moet deze volledig vermijden:
Aspirine (Acetylsalicylzuur): Door een pil onder de draad te verwarmen, komen zeer giftige, irriterende afgassen vrij die uw ademhalingssysteem beschadigen.
Hydroperitum: Vaak voorgesteld als chemisch alternatief, brengt het nog steeds inhalatierisico's met zich mee in ongeventileerde ruimtes.
Gesmolten natriumhydroxide (NaOH): Deze uiterst bijtende chemische stof is effectief bij het strippen, maar brengt ernstige verblindings- en huidsmeltende gevaren met zich mee. Het vereist uitgebreide PBM's.
Wanneer u voorbij het prototypen gaat, heeft u geautomatiseerde, niet-chemische machines nodig voor schaalbare, conforme productie. Het handmatig strippen van honderden draden vernietigt de productietijdlijnen en introduceert enorme inconsistenties.
Glasvezel wielstrippers bieden de optimale commerciële oplossing voor dunne diktes. Deze machines blinken uit met SWG 36 tot 25 (0,2 tot 0,5 mm) draad. Ze gebruiken conische glasvezelwielen die met hoge snelheden draaien. De zachte wrijving stript onbeperkte lengtes continu zonder de gevoelige kern te beschadigen.
Voor zwaardere klussen zijn roterende scalpelmachines noodzakelijk. Deze heb je nodig voor 'Heavy Formvar' en taaie Polyimide coatings. Deze eenheden maken gebruik van een draaiende spantang van precisiemessen. Ze scheren netjes de dikke isolatie af van zware magneetdraad die wordt gebruikt bij de productie van enorme transformatoren.
Machinetype |
Compatibiliteit van draadmeters |
Isolatietypes behandeld |
Primair voordeel |
|---|---|---|---|
Glasvezel wielstripper |
SWG 36 tot 25 (fijn) |
Polyurethaan, polyester |
Zachte wrijving, voorkomt kerngutsen |
Roterende scalpelmachine |
SWG 24 tot 10 (dik) |
Polyimide, zware vormvar |
Precisiescheermes voor harde kunststoffen |
Het evalueren van de ROI voor deze machines is eenvoudig. Door te upgraden naar geautomatiseerd strippen wordt het enorme knelpunt van handarbeid geëlimineerd. Het standaardiseert de precieze striplengte, die essentieel is voor geautomatiseerde krimpmachines. Bovendien omzeilt fysiek strippen de strenge milieueisen die vereist zijn voor het afvoeren van chemische zuurbaden.
Soms is de beste manier om een stripprobleem op te lossen het geheel te omzeilen. Voor specifieke datatransmissie en laagspanningstoepassingen kunt u alternatieve connectoren gebruiken. Ingenieurs maken vaak gebruik van 'Vampire crimps' of Insulation Displacement Connectors (IDC). Deze mechanismen elimineren volledig de noodzaak om iets te strippen. De scherpe interne messen van de connector doorboren het taaie email om direct contact te maken met de kern.
Het oplossen van problemen op leveranciersniveau is een andere krachtige strategie. De meest efficiënte manier om isolatie te verwijderen, is door tijdens de aanschaffase het juiste materiaal te specificeren. Te veel bedrijven worstelen met agressieve mechanische methoden, simpelweg omdat ze de verkeerde isolatieklasse voor hun assemblagelijn hebben besteld.
U kunt hier strikte shortlistlogica toepassen. Samenwerken met een De geweldige leverancier van geplateerde draden zorgt ervoor dat u exacte materiaalgegevensbladen ontvangt. Als uw productielijn voornamelijk golfsolderen gebruikt, moet u strikte varianten met polyurethaancoating aanschaffen. Deze vooruitziende blik voorkomt volledig de noodzaak om stroomafwaarts in dure glasvezelstripmachines te investeren. Door uw inkoopstrategie rechtstreeks af te stemmen op de capaciteiten van uw fabrieksvloer, wordt wrijving geëlimineerd.
Effectieve verwijdering van glazuur is in wezen een oefening in materiaalmatching. U moet het polymeertype koppelen aan de juiste verwijderingsstrategie.
Mechanische methoden vereisen uiterste zorg. U moet loodrecht schrapen vermijden om structurele vermoeidheid en microscheurtjes te voorkomen.
Thermische methoden moeten strikt temperatuurgecontroleerd zijn. Het overschrijden van 350°C veroorzaakt snel oplossen van koper in fijne meters.
Controleer onmiddellijk uw huidige materiaalspecificaties. Als operators moeite hebben om de uiteinden efficiënt schoon te maken, gebruikt u waarschijnlijk een sterke coating van polyimideklasse, terwijl een eenvoudige polyurethaanklasse zou volstaan.
Overweeg om over te stappen op geautomatiseerde wrijvingsgereedschappen van glasvezel. Dit zorgt voor schaalbare kwaliteitscontrole en elimineert gevaarlijke omgang met chemicaliën op uw productievloer.
A: Bij het verticaal schrapen van de messen ontstaan microscopisch kleine inkepingen in het koper. Elke lichte buiging of trilling zorgt ervoor dat de draad precies op dat zwakke punt breekt. Gebruik ultrafijn schuurpapier dat over de draad is gevouwen, of kies voor een chemische of thermische aanpak voor diktes kleiner dan 30 AWG.
EEN: Zelden. Moderne draadisolatie maakt gebruik van chemisch inerte polymeren zoals nylon, mylar of kapton. Fabrikanten kruisen deze kunststoffen specifiek om bestand te zijn tegen standaard industriële oplosmiddelen en zware operationele omgevingen.
A: Bij temperaturen boven 300°C legert gesmolten soldeer snel met zuiver koper. Bij ultradunne draad vindt deze metallurgische reactie zo snel plaats dat de koperen kern letterlijk oplost in de soldeerkorrel. Houd uw strijkijzer onder de 250°C zodra het glazuur breekt.
A: Nee. Open vuur laat zeer geleidend koolstofroet en plaatselijke koperoxiden achter. Hierdoor ontstaan onvermijdelijk 'koude verbindingen' die onder mechanische belasting bezwijken en langdurige galvanische corrosie veroorzaken.


