
Vistas: 240 Autor: Editor del sitio Hora de publicación: 2026-04-29 Origen: Sitio


Quitar la resistente capa aislante de los materiales de bobinado sigue siendo un cuello de botella frustrante para muchos ingenieros y técnicos. Es posible que se encuentre rompiendo cables finos o teniendo dificultades para que la soldadura se adhiera correctamente. Hacer esto incorrectamente provoca conexiones eléctricas gravemente comprometidas, pérdida de señal de alta frecuencia o fatiga catastrófica de los cables bajo vibración. No existe un 'mejor' método universal de pelado, ya que el enfoque óptimo depende estrictamente de la composición del polímero, el calibre del cable y la escala de producción prevista. Exploraremos un marco basado en evidencia para evaluar métodos de extracción mecánicos, térmicos y químicos. Aprenderá cómo seleccionar la solución más segura y escalable sin dañar el sensible núcleo de cobre. También examinaremos maquinaria industrial avanzada y estrategias de conectores alternativos para optimizar su flujo de trabajo.
Primero identifique el polímero: los recubrimientos de poliuretano se pueden soldar térmicamente; La poliimida (Kapton) y el Formvar pesado requieren una eliminación mecánica o química agresiva.
Evite la trampa del 'cable que desaparece': la soldadura a alta temperatura en cables ultrafinos (por ejemplo, 36 AWG) puede literalmente disolver el núcleo de cobre en el baño de estaño.
Riesgos mecánicos: el raspado manual inadecuado crea microfisuras en el cobre, lo que provoca fallas por fatiga inducidas por vibraciones en los ensamblajes finales.
Escalabilidad y cumplimiento: las ruedas de extracción de fibra de vidrio automatizadas ofrecen el mayor retorno de la inversión (ROI) para las líneas de producción al eliminar la eliminación de productos químicos y los riesgos de emisión de gases tóxicos.
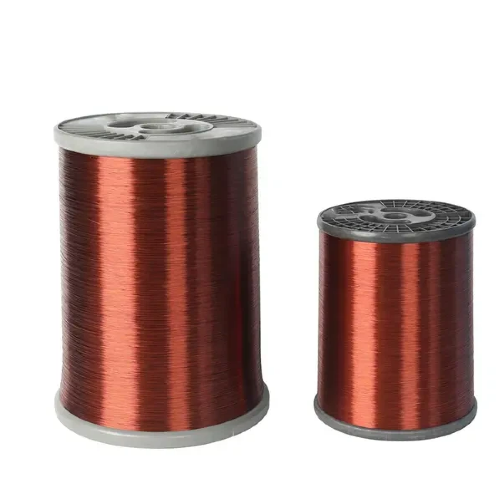
Muchos técnicos cometen un error común durante los trabajos de reparación. Intentan remojar los cables recubiertos en diluyentes de pintura estándar o acetona de ferretería. El problema de la resistencia de los polímeros hace que estos productos químicos sean en gran medida ineficaces. Moderno El alambre de cobre esmaltado está recubierto de polímeros altamente inertes. Los fabricantes diseñan estos plásticos específicamente para resistir entornos industriales hostiles. Resisten fluidos agresivos, calor extremo y fricción severa.
Debe comprender la estructura soldable y no soldable antes de elegir un método de extracción. Las diferentes clases de aislamiento exigen estrategias de eliminación completamente diferentes.
Tipo de polímero |
Clase Térmica |
Características |
Método de extracción ideal |
|---|---|---|---|
Poliuretano |
155ºC |
De bajo costo, diseñado específicamente como 'esmalte soldable' |
Decapado térmico inmediato (Olla de soldadura) |
Poliamida/Poliéster (Nylon/Mylar) |
130°C - 180°C |
Resistencia química de nivel medio, tenacidad moderada |
Intervención mecánica o ruedas automatizadas |
Poliimida (Kapton) |
200°C+ |
Alto costo, extrema resistencia térmica y química. |
Raspado estrictamente mecánico o ácidos restringidos |
El próximo paso viable es simple. Solicite siempre las especificaciones exactas de aislamiento a su proveedor de materiales antes de implementar un proceso de decapado. Conocer el tipo de polímero evita el desperdicio de esfuerzos y la destrucción de materiales posteriores.
La fricción manual y la abrasión con cuchillas representan la categoría de solución estándar para tareas puntuales o reparaciones en el campo. Los aficionados y los ingenieros de reparación confían con frecuencia en estos métodos. Sin embargo, los métodos manuales introducen riesgos importantes si los operadores carecen de precisión.
Puede utilizar el 'Marcador Hack' como herramienta de control de calidad visual. Lijar demasiado daña rápidamente el delicado núcleo. Para evitar esto, cubra el área de decapado objetivo con un marcador permanente oscuro. Lije ligeramente el alambre hasta que el color del marcador desaparezca por completo. Esta señal visual garantiza que solo retire la capa de esmalte y deje intacto el metal base.
La manipulación de alambres extremadamente finos requiere procedimientos estrictos. Si trabaja con 42 AWG, siga exactamente este procedimiento operativo estándar (SOP):
Doble un pequeño trozo de papel de lija húmedo/seco de grano 1000 por la mitad.
Pellizque el cable ligeramente dentro del pliegue doblado.
Gire el cable exactamente un cuarto de vuelta mientras mantiene una presión suave.
Suelte el papel, inspeccione el cable y repita si es necesario.
Nunca tire ni raspe el cable verticalmente. El raspado vertical rompe instantáneamente los microcables. Existe un grave riesgo de implementación relacionado con la fatiga del metal. El uso de un cuchillo X-acto o un abrasivo fuerte en un ángulo perpendicular deja microrayas en la superficie. En aplicaciones de alta vibración, como motores de drones o sensores de automóviles, estos pequeños rayones se convierten en puntos de ruptura garantizados.
Esta categoría de solución se basa en la degradación por calor y la aplicación de solventes agresivos. Estos métodos priorizan la velocidad pero requieren estrictos controles de seguridad.
La inmersión del crisol sigue siendo el estándar de la industria para el decapado por lotes de recubrimientos de poliuretano. Sumerge el cable en un baño de estaño fundido controlado. El calor derrite instantáneamente el recubrimiento y estaña el alambre en un movimiento fluido. Esto funciona perfectamente para esmaltes soldables.
Sin embargo, los operadores deben comprender el fenómeno de disolución de la soldadura. Esta es una advertencia de riesgo crítico. Cuando se pela en caliente un cable fino a más de 350 °C, el estaño se alea agresivamente con el cobre fino. Esta reacción literalmente disuelve el cable por completo en el cordón de soldadura. Los operadores deben bajar inmediatamente la temperatura de la plancha o la olla por debajo de 250 °C en el momento en que se rompa el esmalte.
El uso de llamas abiertas, como encendedores o cerillas, introduce inconvenientes en la combustión y el hollín. Las llamas abiertas carbonizan el esmalte hasta convertirlo en una capa dura de óxido de cobre. Si no limpia mecánicamente esta cal y la trata con un fundente ácido fuerte, el hollín residual provoca con el tiempo una corrosión galvánica grave.
Los foros de ingeniería sugieren con frecuencia métodos peligrosos de bricolaje. Debes evitarlos por completo:
Aspirina (ácido acetilsalicílico): calentar una pastilla debajo del cable libera gases altamente tóxicos e irritantes que dañan el sistema respiratorio.
Hydroperitum: a menudo sugerido como una alternativa química, todavía presenta riesgos de inhalación en espacios sin ventilación.
Hidróxido de sodio fundido (NaOH): este químico extremadamente cáustico es eficaz para el decapado, pero presenta graves riesgos de ceguera y derretimiento de la piel. Requiere EPI integral.
Cuando dejas atrás la creación de prototipos, necesitas maquinaria automatizada y no química para una fabricación escalable y compatible. Pelar manualmente cientos de cables destruye los plazos de producción e introduce grandes inconsistencias.
Los peladores de ruedas de fibra de vidrio ofrecen la solución comercial óptima para espesores finos. Estas máquinas destacan con alambre SWG de 36 a 25 (0,2 a 0,5 mm). Utilizan ruedas cónicas de fibra de vidrio que giran a altas velocidades. La fricción suave tira de longitudes ilimitadas de forma continua sin dañar el núcleo sensible.
Para trabajos más duros, se necesitan máquinas de bisturí rotativas. Los necesita para 'Heavy Formvar' y recubrimientos resistentes de poliimida. Estas unidades utilizan un collar giratorio de hojas de precisión. Eliminan limpiamente el aislamiento grueso del cable magnético pesado utilizado en la fabricación masiva de transformadores.
Tipo de máquina |
Compatibilidad del calibre del cable |
Tipos de aislamiento manejados |
Ventaja principal |
|---|---|---|---|
Pelacables de fibra de vidrio |
SWG 36 a 25 (Fino) |
Poliuretano, Poliéster |
Fricción suave, evita que el núcleo se desgarre. |
Máquina de bisturí rotatorio |
SWG 24 a 10 (Grueso) |
Poliimida, Formvar pesado |
Afeitado de cuchillas de precisión para plásticos resistentes |
Evaluar el ROI de estas máquinas es sencillo. La actualización al decapado automatizado elimina el enorme cuello de botella del trabajo manual. Estandariza la longitud de pelado precisa, lo cual es vital para las máquinas engarzadoras automatizadas. Además, la extracción física evita el estricto cumplimiento ambiental requerido para la eliminación de baños de ácidos químicos.
A veces, la mejor manera de resolver un problema de desmontaje es evitarlo por completo. Para aplicaciones específicas de transmisión de datos y de bajo voltaje, puede utilizar conectores alternativos. Los ingenieros suelen utilizar 'engarces vampiro' o conectores de desplazamiento de aislamiento (IDC). Estos mecanismos eliminan por completo la necesidad de quitar cualquier cosa. Las afiladas cuchillas internas del conector perforan el esmalte resistente para hacer contacto directo con el núcleo.
La resolución de problemas a nivel de proveedores es otra estrategia poderosa. La forma más eficaz de gestionar la retirada del aislamiento es especificar el material correcto en la fase de adquisición. Demasiadas empresas luchan con métodos mecánicos agresivos simplemente porque pidieron la clase de aislamiento incorrecta para su línea de montaje.
Puede aplicar una lógica de preselección estricta aquí. Asociarse con un Un excelente proveedor de alambres chapados garantiza que reciba hojas de datos exactas del material. Si su línea de producción utiliza principalmente soldadura por ola, debe obtener variantes estrictas recubiertas de poliuretano. Esta previsión evita por completo la necesidad de invertir posteriormente en costosas máquinas peladoras de fibra de vidrio. Hacer coincidir su estrategia de adquisiciones directamente con las capacidades de su fábrica elimina la fricción.
La eliminación eficaz del esmalte es fundamentalmente un ejercicio de combinación de materiales. Debe combinar el tipo de polímero con la estrategia de eliminación correcta.
Los métodos mecánicos requieren extremo cuidado. Se debe evitar el raspado perpendicular para prevenir fatiga estructural y microfisuras.
Los métodos térmicos deben tener un estricto control de temperatura. Superar los 350°C provoca rápidamente la disolución del cobre en calibres finos.
Audite sus especificaciones de materiales actuales de inmediato. Si los operadores tienen dificultades para limpiar las puntas de manera eficiente, es probable que estén utilizando un revestimiento resistente de clase poliimida, donde una clase simple de poliuretano sería suficiente.
Considere la posibilidad de recurrir a herramientas de fricción automatizadas de fibra de vidrio. Esto garantiza un control de calidad escalable y elimina la manipulación de productos químicos peligrosos en su planta de producción.
R: El raspado vertical de la cuchilla crea muescas microscópicas en el cobre. Cualquier ligera flexión o vibración hará que el cable se rompa exactamente en ese punto débil. Utilice papel de lija ultrafino doblado sobre el cable u opte por un enfoque químico o térmico para calibres inferiores a 30 AWG.
R: Rara vez. El aislamiento de cables moderno utiliza polímeros químicamente inertes como Nylon, Mylar o Kapton. Los fabricantes reticulan estos plásticos específicamente para resistir disolventes industriales estándar y entornos operativos hostiles.
R: A temperaturas superiores a 300 °C, la soldadura fundida se alea rápidamente con cobre puro. En el caso de alambres ultrafinos, esta reacción metalúrgica ocurre tan rápido que el núcleo de cobre literalmente se disuelve en el cordón de soldadura. Mantenga la plancha por debajo de 250 °C una vez que el esmalte se rompa.
R: No. Las llamas abiertas dejan hollín de carbono altamente conductor y óxidos de cobre localizados. Esto inevitablemente crea 'uniones frías' que fallan bajo carga mecánica y provocan corrosión galvánica a largo plazo.


