
Просмотры: 366 Автор: Редактор сайта Время публикации: 19.05.2026 Происхождение: Сайт


Надежная пайка магнитной проволоки остается общеизвестно узким местом как в быстром прототипировании, так и в масштабируемом производстве электроники. Неправильная техника часто приводит к холодным соединениям, механическому ослаблению проводников или микроскопическим термическим повреждениям. Дефектное удаление эмали является причиной непропорционально высокого уровня отказов при монтаже печатных плат, сложном ремонте трансформаторов и современном производстве датчиков. Выбор подходящего поставщика материалов и внедрение стандартных операционных процедур (СОП) значительно сокращают трудозатраты и предотвращают дорогостоящие сбои на местах. В этом подробном руководстве рассматриваются критические металлургические риски, оцененные способы снятия изоляции и методы пайки для конкретных приложений. Вы откроете для себя надежные стратегии закупок, предназначенные для полного устранения неприятных производственных несоответствий. Стандартизируя эти практические подходы, инженерные группы могут быстро повысить надежность сборки и оптимизировать строгие протоколы обеспечения качества.
Метод выбора материала: Паяемость полностью зависит от класса теплоизоляции провода (например, полиуретан можно паять, а полиэфиримид — нет).
Избегайте растворения меди: бессвинцовый припой при высоких температурах (>400°C) быстро растворяет сверхтонкие медные провода (>36 AWG).
Предупреждения о токсичности: Никогда не полагайтесь на «хитрости» сообщества, такие как плавление таблеток аспирина для снятия эмали, поскольку при этом выделяются высокотоксичные газы.
Стандарты визуального контроля качества: успешный сустав должен быть блестящим и гладким; матовость указывает на попавшие в расплавленную эмаль органические загрязнения.
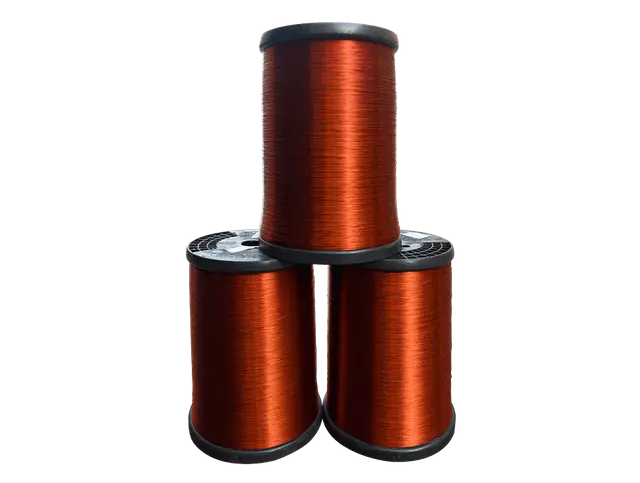
Большинство проблем с пайкой возникают из-за фундаментального несоответствия материалов. Производители часто выбирают неправильный термический класс эмали для своей конкретной технологии производства. Тип изоляции должен соответствовать предполагаемому методу зачистки. Поиск права Эмалированная медная проволока определяет успех всего вашего рабочего процесса.
Провода низкого термического класса имеют покрытие на основе полиуретана. Обычно они рассчитаны на температуру около 155°C. Инженеры разработали их специально для прямой пайки, не требуя предварительной механической зачистки. При воздействии тепла на покрытие оно быстро плавится. Расплавленная эмаль затем действует как локальный флюс для очистки основного металла.
Лучше всего подходит для: доработки печатных плат, создания прототипов проводов и тонкой микроэлектроники.
Распространенная ошибка: царапание этих проводов без необходимости повреждает хрупкое медное основание. Вы должны применять тепло напрямую.
Изоляция высокого теплового класса противостоит экстремальным температурам. Эти прочные покрытия часто основаны на прочных полиэфиримидных или полиамидимидных структурах. Обычные паяльники не растворят это покрытие даже при температуре 400°C. Сильный жар просто обожжет внешний слой и создаст обугленный беспорядок.
Лучше всего подходит для: силовых индукторов, высоковольтных трансформаторов и обмоток тяжелых промышленных двигателей.
Требование: перед лужением обязательно необходимо выполнить механическую очистку или химическую очистку.
Особенность |
Паяемый (полиуретан) |
Непаиваемый (полиэфиримид) |
|---|---|---|
Тепловой рейтинг |
Низкая (от ~130°C до 155°C) |
Высокая (от ~180°C до 220°C+) |
Метод зачистки |
Прямой нагрев / Припой |
Механическое лезвие/Химический растворитель |
Тепловая реакция |
Плавится и действует как флюс. |
Обжигает и оставляет углеродистый налет |
Основное приложение |
Датчики, проводка, аудиокабели |
Двигатели, индукторы, тяжелые трансформаторы |
Установление четких СОП не позволяет операторам импровизировать опасные или неэффективные методы. Следуйте этим стандартизированным методологиям в зависимости от объема вашего производства и типа проволоки.
Термический метод «Выпаривания» (большой объем/пайка)
Механизм: вы используете специальную ванночку для припоя или сильно луженое железное жало, работающее при температуре от 370°C до 400°C. Погрузите наконечник проволоки прямо в ванну расплавленного припоя.
Визуальный индикатор: внимательно следите за отчетливым эффектом «пузырькового кипения» внутри шарика жидкого припоя. Это пузырение визуально подтверждает, что эмаль активно испаряется. Как только пузырьки прекратятся, проволока полностью лужеет.
Уход за инструментом: Расплавленная эмаль быстро окисляется и сильно загрязняет жала паяльника. Операторы должны снизить температуру железа до 300°C сразу после лужения. Затем им необходимо тщательно очистить наконечник губкой из латунной проволоки.
Механическая зачистка (для тяжелых условий эксплуатации/не поддается пайке)
Механизм: вы используете ультратонкую наждачную бумагу или специальные роторные механические инструменты для зачистки проводов. Они физически сбривают изоляцию, чтобы обнажить голое медное основание.
Профиль риска: этот метод следует использовать только для толстых проводов (обычно более 24 AWG). Применение механической силы к тонкой проволоке приводит к появлению невидимых микротрещин. В конечном итоге они приводят к долговременному вибрационно-усталостному разрушению в полевых условиях.
Метод пламени и флюса (ремонт в полевых условиях / прототипирование)
Механизм: вы применяете факел с синим пламенем, чтобы поджечь стойкую изоляцию. Немедленно вытрите образовавшуюся нагар сухой тряпкой. Затем быстро нанесите высокоактивный жидкий флюс, чтобы предотвратить сильное окисление меди перед пайкой.
Химическая очистка (прецизионное производство)
Механизм: вы используете промышленный высокоактивный кислотный флюс или специальные коммерческие десорбирующие соли. Химический агент безопасно растворяет полиэфиримидную структуру.
Требование: Требуется строгая вытяжная вентиляция. Вам необходимо выполнить нейтрализующую промывку после пайки. Если не промыть соединение, это приведет к продолжающейся катастрофической коррозии печатной платы.
Стандартные СОП часто терпят неудачу при использовании проводов слишком большого диаметра или специальных гибридных материалов. Вы должны адаптировать свой подход к решению сложных физических ограничений.
Угроза: Проволока толщиной с волос представляет собой уникальную металлургическую проблему. Высокотемпературный бессвинцовый припой действует агрессивно. Он буквально «съест» и растворит ультратонкую медную основу за считанные секунды. Операторы часто вытаскивают провод из ванны с припоем и обнаруживают, что от него ничего не осталось.
Решение: понизьте рабочую температуру до строго контролируемого уровня 350–370°C. Минимизируйте время ожидания до одной или двух секунд. Альтернативно, перед окончательной структурной интеграцией предварительно залудите провод с помощью этилированного припоя или низкотемпературной паяльной пасты (около 180°C). Вы также можете рассмотреть механическое обжатие как высоконадежную альтернативу.
Угроза: производители часто сплетают кевларовую или нейлоновую сетку вместе с микроэмалированными нитями для обеспечения прочности на разрыв. Попытка вручную распутать эту защитную нейлоновую сетку приводит к серьезным поломкам. Вы разрушите нежную медь под ней еще до того, как начнете паять.
Исправление: разрежьте пучок проводов полностью ровно. Не пытайтесь разделить пряди. Залейте целевую площадку и конец проволоки толстым слоем высокоактивного флюса. Нагрейте непосредственно связку с помощью луженого железа. Непроводящий нейлон просто плавится. Он безвредно плавает на поверхности валика припоя в виде органической примеси. Это явление обеспечивает чистое капиллярное впитывание меди под ней.
Угроза: неровные паяные соединения обмоток трансформатора вызывают серьезные механические проблемы. Они могут физически разрушить скользящие угольные щетки, когда механизм движется по поверхности катушки.
Решение: механически полностью зачистите сломанные концы. Соедините их прочной оберткой и нанесите канифольный припой. После остывания подпилите получившийся шов до тех пор, пока он не станет идеально ровным. Необходимо выполнить обязательную повторную пломбировку. Нанесите прозрачный изолирующий лак на спиленное соединение. Этот критический шаг предотвращает опасные межвитковые короткие замыкания внутри плотно упакованной обмотки.
Раннее обнаружение дефектов предотвращает сбои на уровне системы. Вам необходимы строгие критерии проверки для проверки целостности каждого эмалированного проводного соединения.
При визуальном осмотре «прошел/не прошел» всегда следует обращать внимание на «блестящую и гладкую» отделку. Припой должен плавно растекаться по всей окружности зачищенного провода.
Темные пятна, тусклость или грубая текстура служат серьезными предупреждающими знаками. Они ясно указывают на то, что органический слой эмали не был полностью очищен. Этот расплавленный пластик остается внутри шва. Он создает слабое, высокоомное соединение, склонное к нагреву под нагрузкой.
Визуальный симптом |
Возможная причина |
Корректирующие действия |
|---|---|---|
Матовая, зернистая поверхность |
Застрявшая обожженная эмаль |
Немного увеличьте время пребывания или используйте более высокий поток активности. |
Скопление черной сажи |
Неполное исчезновение пламени |
Перед нанесением припоя тщательно протрите обгоревшую проволоку. |
Провод пропал/оборвался |
Сильное растворение меди |
Понизьте температуру утюга до 350°C и ограничьте время контакта. |
Припой отказывается фитилить |
Неправильный тепловой класс провода |
Переключитесь на механическую зачистку или проверьте спецификации поставщика. |
Базовое тестирование непрерывности с помощью стандартного мультиметра остается недостаточным для промышленного применения. Мультиметр использует очень низкое напряжение и часто показывает целостность даже в сильно поврежденном соединении.
Обмотки и силовая электроника должны подвергаться строгим проверкам. Перед включением питания выполните тестирование изоляции Hi-Pot (высокий потенциал). При этом применяется высокое напряжение, чтобы гарантировать, что соседняя эмаль не будет повреждена структурно или растрескается во время интенсивного процесса пайки.
Постоянная борьба с плохой паяемостью на сборочной линии сигнализирует о более глубокой эксплуатационной проблеме. Обычно это прямо указывает на плохое снабжение сырьем. Переход от ручных пластырей к надежным решениям для цепочки поставок приводит к постоянным улучшениям. Вы не сможете исправить фундаментально плохие материалы с помощью более совершенных ручных методов.
Чтобы обеспечить единообразную сборку, вам необходимо сотрудничать с Эмалированная медная проволока - отличный поставщик покрытых проводов . Оценивая нового партнера-производителя, внимательно изучите эти три важнейших критерия.
Постоянная толщина эмали: неравномерная изоляция приводит к весьма непредсказуемому времени выкипания. Одна партия может расплавиться за две секунды, а следующая — за пять. Эта разница приводит к тому, что автоматизированные линии пайки волной или погружением производят огромное количество дефектов.
Точные температурные допуски. Поставщик должен точно классифицировать катушки с проволокой. Им необходимо четко отделять варианты полиуретана, пригодные для прямой пайки, от тех, которые требуют механической зачистки. Неоднозначная маркировка снижает эффективность производства.
Чистота подложки: Высококачественная медь значительно снижает риск внутреннего окисления. Это снижает вероятность того, что следы примесей будут мешать решающему смачивающему действию, требуемому современными профилями бессвинцовых припоев.
Благодаря соблюдению этих стандартов на материалы на ваших производственных линиях будет меньше узких мест. Операторы будут тратить меньше времени на борьбу с стойкой изоляцией и больше времени на доработку высококачественных электронных сборок.
Пайка эмалированной медной проволоки представляет собой сложную металлургическую задачу. Это выходит далеко за рамки простого ручного труда. Ваш долгосрочный успех требует идеального соответствия теплового профиля конкретному сечению провода и классу теплоизоляции. Не забывайте избегать экстремальных температур при работе со сверхтонкими проводами, чтобы предотвратить растворение меди. Положитесь на визуальный осмотр, чтобы убедиться в идеально блестящих швах и отсутствии захваченных органических веществ. Наконец, найдите время для проверки текущего запаса проводов. Если вашим операторам постоянно приходится эффективно залуживать провода, не вызывая при этом структурных повреждений, действуйте немедленно. Переоцените характеристики вашего материала и проконсультируйтесь с поставщиком по поводу альтернативы, подходящей только для пайки.
Ответ: Вероятно, вы используете провод с высоким температурным классом (например, полиэфиримид), предназначенный для силовых трансформаторов. Этот тип требует механической очистки или специальной химической очистки; одно лишь тепло только обожжет его.
Ответ: Нет. Хотя ацетилсалициловая кислота исторически использовалась в качестве высокоактивного флюса своими руками, при нагревании она выделяет высокотоксичные, вредные газы, опасные для здоровья органов дыхания. Используйте коммерческие канифольные или кислотные флюсы.
О: Да, но только в крайнем случае. Он оставляет после себя тяжелый слой углеродистой сажи и быстро окисляет медь. Вы должны тщательно протереть провод и немедленно залить его флюсом, чтобы получить надежное паяное соединение.

