
Vistas: 366 Autor: Editor del sitio Hora de publicación: 2026-05-19 Origen: Sitio


La soldadura confiable de alambre magnético sigue siendo un cuello de botella notoriamente persistente tanto en la creación rápida de prototipos como en la fabricación de productos electrónicos escalables. Una técnica inadecuada frecuentemente provoca juntas frías, conductores debilitados mecánicamente o daños térmicos microscópicos. La eliminación de esmalte defectuoso representa tasas de falla desproporcionadamente altas en el cableado de PCB, reparaciones complejas de transformadores y fabricación de sensores avanzados. Evaluar el proveedor de materiales adecuado e implementar procedimientos operativos estándar (SOP) reduce drásticamente el tiempo de mano de obra y evita costosas fallas en el campo. Esta guía completa cubre riesgos metalúrgicos críticos, marcos de eliminación de aislamiento evaluados y técnicas de soldadura para aplicaciones específicas. Descubrirá estrategias de adquisición sólidas diseñadas para eliminar por completo las frustrantes inconsistencias de producción. Al estandarizar estos enfoques prácticos, los equipos de ingeniería pueden elevar rápidamente la confiabilidad del ensamblaje y optimizar sus estrictos protocolos de garantía de calidad.
Método de triunfo del material: la soldabilidad depende completamente de la clase de aislamiento térmico del cable (p. ej., el poliuretano se puede soldar; la poliesterimida no).
Evite la disolución del cobre: la soldadura sin plomo a altas temperaturas (>400 °C) disolverá rápidamente los cables de cobre ultrafinos (>36 AWG).
Advertencias de toxicidad: Nunca confíe en 'trucos' comunitarios como derretir tabletas de aspirina para quitar el esmalte, ya que esto produce gases altamente tóxicos.
Estándares visuales de control de calidad: una unión exitosa debe ser brillante y suave; la opacidad indica contaminantes orgánicos atrapados en el esmalte derretido.
La mayoría de las dificultades de soldadura se originan por un desajuste fundamental del material. Los fabricantes suelen elegir una clase térmica de esmalte incorrecta para su técnica de producción específica. Debe hacer coincidir el tipo de aislamiento con el método de extracción previsto. Obtener el derecho El alambre de cobre esmaltado dicta el éxito de todo su flujo de trabajo.
Los cables de baja clase térmica cuentan con revestimientos a base de poliuretano. Por lo general, tienen una temperatura nominal de alrededor de 155 °C. Los ingenieros los diseñan específicamente para soldadura directa sin necesidad de pelado previo mecánico. Cuando el calor llega al revestimiento, se derrite rápidamente. Luego, el esmalte derretido actúa como un fundente localizado para limpiar el metal subyacente.
Ideal para: retrabajo de PCB, prototipos de cableado y microelectrónica delicada.
Error común: raspar estos cables daña innecesariamente la delicada base de cobre. Debes aplicar calor directamente.
El aislamiento de alta clase térmica resiste el calor extremo. Estos recubrimientos de gran espesor a menudo se basan en estructuras robustas de poliesterimida o poliamida-imida. Los soldadores estándar no disolverán este recubrimiento ni siquiera a 400°C. El calor intenso simplemente quemará la capa exterior y creará un desastre carbonizado.
Ideal para: inductores de potencia, transformadores de alto voltaje y devanados de motores industriales pesados.
Requisito: Es absolutamente necesario utilizar raspado mecánico o decapado químico antes de estañarlos.
Característica |
Soldable (Poliuretano) |
No soldable (poliesterimida) |
|---|---|---|
Clasificación térmica |
Baja (~130°C a 155°C) |
Alta (~180°C a 220°C+) |
Método de extracción |
Calor directo/crisol |
Cuchilla mecánica/solvente químico |
Respuesta al calor |
Se derrite y actúa como fundente. |
Quema y deja residuos de carbón. |
Aplicación primaria |
Sensores, cableado de moscas, cables de audio. |
Motores, inductores, transformadores pesados. |
Establecer POE claros evita que los operadores improvisen técnicas peligrosas o ineficaces. Siga estas metodologías estandarizadas según su volumen de producción y tipo de cable.
Método térmico 'hervido' (alto volumen/soldable)
Mecanismo: Se utiliza un crisol exclusivo o una punta de hierro muy estañado que funciona entre 370 °C y 400 °C. Sumerja la punta del alambre directamente en el baño de soldadura fundida.
Indicador visual: Esté atento a un efecto distintivo de 'burbuja hirviendo' dentro de la bola de soldadura líquida. Este burbujeo confirma visualmente que el esmalte se está vaporizando activamente. Una vez que cesa el burbujeo, el alambre está completamente estañado.
Mantenimiento de herramientas: El esmalte fundido se oxida rápidamente y contamina gravemente las puntas de los soldadores. Los operadores deben bajar la temperatura del hierro a 300°C inmediatamente después del estañado. Luego deben limpiar agresivamente la punta con una esponja de alambre de latón.
Decapado mecánico (trabajo pesado/no soldable)
Mecanismo: Se utiliza papel de lija ultrafino o pelacables mecánicos rotativos especializados. Afeitan físicamente el aislamiento para exponer la base de cobre desnuda.
Perfil de riesgo: Mantenga este método estrictamente reservado para cables gruesos (generalmente mayores a 24 AWG). El uso de fuerza mecánica sobre alambre fino provoca microfracturas invisibles. Eventualmente conducen a fallas por fatiga vibratoria a largo plazo en el campo.
Método de llama y fundente (reparación de campo/creación de prototipos)
Mecanismo: se aplica un soplete de llama azul para quemar instantáneamente el aislamiento rebelde. Limpie inmediatamente el hollín resultante con un paño seco. Luego, aplique rápidamente fundente líquido de alta actividad para evitar una oxidación grave del cobre antes de soldar.
Decapado químico (fabricación de precisión)
Mecanismo: Se utiliza fundente ácido industrial altamente activo o sales decapantes comerciales especializadas. El agente químico disuelve la estructura de poliesterimida de forma segura.
Requisito: Esto exige una estricta ventilación de extracción de humos. Debes realizar lavados neutralizantes post-soldadura. No lavar la junta provoca una corrosión catastrófica y continua en la PCB.
Los SOP estándar a menudo fallan cuando se encuentran con calibres de cables extremos o materiales híbridos especializados. Debe adaptar su enfoque para manejar limitaciones físicas complejas.
La amenaza: Los alambres finos como un cabello plantean un desafío metalúrgico único. La soldadura sin plomo a alta temperatura actúa agresivamente. Literalmente 'comerá' y disolverá la base de cobre ultrafina en cuestión de segundos. Los operadores a menudo sacan el cable del recipiente de soldadura y descubren que no queda nada.
La solución: baje las temperaturas de funcionamiento a un nivel estrictamente controlado de 350 °C a 370 °C. Minimiza tu tiempo de permanencia a solo uno o dos segundos. Alternativamente, estañe previamente el cable usando soldadura con plomo o soldadura en pasta de baja temperatura (alrededor de 180 °C) antes de la integración estructural final. También podría considerar el engarzado mecánico como una alternativa de alta confiabilidad.
La amenaza: Los fabricantes suelen trenzar mallas de Kevlar o nailon junto con hebras microesmaltadas para mayor resistencia a la tracción. Intentar desenredar manualmente esta malla protectora de nailon provoca roturas graves. Destruirás el delicado cobre que se encuentra debajo incluso antes de comenzar a soldar.
La solución: corte el haz de cables completamente plano. No intentes separar los hilos. Inunde abundantemente la plataforma objetivo y el extremo del cable con un fundente de alta actividad. Aplique calor directamente al paquete usando una plancha estañada. El nailon no conductor simplemente se derrite. Flota inofensivamente hacia la superficie del cordón de soldadura como una impureza orgánica. Este fenómeno permite una evacuación capilar limpia del cobre que se encuentra debajo.
La amenaza: Las uniones de soldadura con baches en los devanados del transformador causan problemas mecánicos importantes. Pueden romper físicamente las escobillas de carbón deslizantes a medida que el mecanismo se mueve a través de la superficie de la bobina.
La solución: Pele mecánicamente los extremos rotos por completo. Empalmelos usando una envoltura fuerte y aplique soldadura con núcleo de resina. Después de enfriar, lima la junta resultante hasta que quede perfectamente plana. Debe realizar un resellado obligatorio. Aplique un barniz aislante transparente sobre la junta limada. Este paso crítico evita cortocircuitos peligrosos entre espiras dentro del devanado apretado.
La detección temprana de defectos previene fallas a nivel del sistema. Necesita criterios de inspección estrictos para validar la integridad de cada conexión de cables esmaltados.
Una inspección visual de pasa/falla siempre debe buscar un acabado 'brillante y suave'. La soldadura debe fluir sin problemas alrededor de toda la circunferencia del cable pelado.
Las manchas oscuras, la opacidad o las texturas ásperas sirven como señales de advertencia importantes. Indican claramente que la capa de esmalte orgánico no se purgó por completo. Este plástico derretido queda atrapado dentro de la articulación. Crea una conexión débil y de alta resistencia propensa a calentarse bajo carga.
Síntoma visual |
Causa probable |
Acción correctiva |
|---|---|---|
Superficie opaca y granulada |
Esmalte quemado atrapado |
Aumente ligeramente el tiempo de permanencia o utilice un flujo de actividad más alto. |
Acumulación de hollín negro |
Limpieza de llama incompleta |
Limpie limpiamente el alambre carbonizado antes de aplicar la soldadura. |
Cable desaparecido/roto |
Disolución severa del cobre. |
Baje la temperatura de la plancha a 350°C y limite el tiempo de contacto. |
La soldadura se niega a mecha |
Cable de clase térmica incorrecta |
Cambie a decapado mecánico o consulte las especificaciones del proveedor. |
Las pruebas de continuidad básicas mediante un multímetro estándar siguen siendo insuficientes para aplicaciones industriales. Un multímetro utiliza un voltaje muy bajo y, a menudo, mostrará continuidad incluso a través de una junta muy degradada.
Para los devanados y la electrónica de potencia, se deben implementar controles rigurosos. Implemente pruebas de aislamiento Hi-Pot (alto potencial) antes del encendido. Esto aplica alto voltaje para garantizar que ningún esmalte adyacente se vea comprometido o agrietado estructuralmente durante el intenso proceso de soldadura.
La lucha continua contra la mala soldabilidad en la línea de montaje indica un problema operativo más profundo. Por lo general, apunta directamente a un abastecimiento deficiente de materias primas. Pasar de soluciones manuales de curitas a soluciones sólidas de la cadena de suministro crea mejoras permanentes. No se pueden arreglar materiales fundamentalmente malos con mejores técnicas manuales.
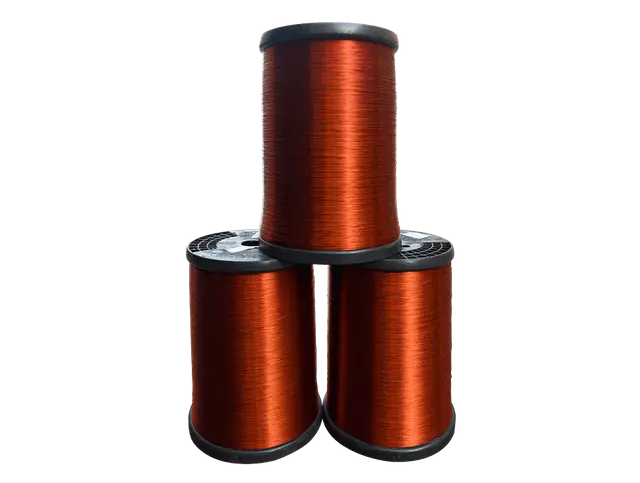
Para asegurar un ensamblaje consistente, debe asociarse con un Alambre de cobre esmaltado excelente proveedor de alambres chapados . Al evaluar un nuevo socio fabricante, analice estos tres criterios cruciales.
Consistencia en el espesor del esmalte: El aislamiento desigual produce tiempos de 'ebullición' muy impredecibles. Un lote puede tardar dos segundos en derretirse, mientras que el siguiente tarda cinco. Esta variación hace que las líneas automatizadas de soldadura por ola o inmersión produzcan tasas de defectos masivas.
Tolerancias térmicas precisas: el proveedor debe clasificar con precisión sus carretes de alambre. Deben separar claramente las variantes de poliuretano que se pueden soldar directamente de aquellas que requieren decapado mecánico. El etiquetado ambiguo destruye la eficiencia de la fabricación.
Pureza del sustrato: el cobre de alta calidad reduce significativamente el riesgo de oxidación interna. Reduce la posibilidad de que rastros de impurezas interfieran con la acción humectante crucial que requieren los perfiles de soldadura sin plomo modernos.
Al exigir estos estándares de materiales, sus líneas de producción experimentarán menos cuellos de botella. Los operadores dedicarán menos tiempo a luchar con aislamientos difíciles y más tiempo a finalizar conjuntos electrónicos de alta calidad.
Soldar alambre de cobre esmaltado representa un desafío metalúrgico exigente. Va mucho más allá de la simple habilidad manual. Su éxito a largo plazo requiere adaptar perfectamente el perfil térmico al calibre exacto del cable y a la clase de aislamiento térmico. Recuerde evitar temperaturas extremas en cables ultrafinos para evitar la disolución del cobre. Confíe en las inspecciones visuales para garantizar que las juntas estén perfectamente brillantes y libres de materia orgánica atrapada. Finalmente, tómese el tiempo para auditar su inventario de cables actual. Si sus operadores luchan constantemente para estañar los cables de manera eficiente sin causar daños estructurales, actúe de inmediato. Vuelva a evaluar las especificaciones de sus materiales y consulte a su proveedor para obtener una alternativa estrictamente soldable.
R: Probablemente esté utilizando un cable de clase térmica de alta temperatura (como poliesterimida) diseñado para transformadores de potencia. Este tipo requiere raspado mecánico o decapado químico especializado; el calor por sí solo sólo lo quemará.
R: No. Aunque históricamente se ha utilizado como fundente de alta actividad para el bricolaje, calentar el ácido acetilsalicílico libera gases nocivos y altamente tóxicos que son peligrosos para la salud respiratoria. Cíñete a colofonia comercial o fundentes a base de ácido.
R: Sí, pero sólo en caso de necesidad. Deja una pesada capa de hollín de carbono y oxida rápidamente el cobre. Debe limpiar agresivamente el cable e inmediatamente inundarlo con fundente para lograr una unión de soldadura viable.

