
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 10-09-2026 Herkomst: Locatie


Het specificeren van de juiste thermische klasse voor magneetdraad is een strikte technische beslissing. Een verschil van slechts 25°C bepaalt de maximale temperatuurblootstelling, de operationele levensduur, het uitvalpercentage en de complexiteit van de productie van wondcomponenten. Ingenieurs en inkoopteams hebben vaak moeite om de thermische speelruimte in evenwicht te brengen met de productie-efficiëntie. Het upgraden van een classificatie van 130°C naar 155°C heeft een directe invloed op de soldeerbaarheid, de isolatiechemie en de materiaalkeuze.
De realiteit van de toeleveringsketen dwingt fabrikanten tot een transitie. De toenemende veroudering van traditionele 130°C-polynylondraden maakt productielijnen kwetsbaar. Omgekeerd riskeert te weinig gespecificeerde thermische limieten catastrofale defecten aan motoren en transformatoren. Evaluatie van de verschuiving tussen Magneetdraad van klasse 130 versus 155 vereist een strikte analyse van isolatiematerialen, NEMA-specificaties, beperkingen van de draaddikte en beëindigingsprocessen. Deze gids beschrijft de exacte technische en operationele wijzigingen om specificatiebeslissingen te onderbouwen.
Thermische speling: 155-klasse draad biedt een continu bedrijfstemperatuurvoordeel van 25°C ten opzichte van 130-klasse, waardoor het risico op verslechtering van de isolatie bij hoge belasting of gesloten toepassingen aanzienlijk wordt verminderd.
Verschuivingen in de isolatiechemie: De overstap van 130 naar 155 houdt vaak de overgang in van standaard polyurethaan- of polyurethaan-nylonmengsels naar geavanceerde polyurethaan-155- of polyesterharsen, waardoor de chemische weerstand en flexibiliteit veranderen.
Toeleveringsketen en veroudering: Verouderd 130°C polyurethaan-nylon (MW 28) wordt door grote fabrikanten steeds vaker bestempeld als 'niet langer verkrijgbaar', waardoor de sectorbrede verschuiving naar 155°C-alternatieven wordt versneld.
Realiteiten bij beëindiging: Terwijl draad van klasse 130 universeel soldeerbaar is bij lagere temperaturen, behoudt polyurethaan van klasse 155 een snelle soldeerbaarheid (vooral in 30 AWG en fijnere diktes), maar vereist het hogere soldeerbadtemperaturen, wat gevolgen heeft voor geautomatiseerde productielijnen.
Standaardisatie: Upgraden vereist een verschuiving in de NEMA MW 1000-specificaties (bijvoorbeeld de overstap van MW 28 naar MW 79 of JW1177/41), waardoor bijgewerkte conformiteitsdocumentatie en kwaliteitscontroleparameters nodig zijn.
De drempelwaarde voor een continue bedrijfstemperatuur van 130 °C (266 °F) wordt gedefinieerd onder de standaard NEMA- en IEC-testprotocollen. Deze classificatie garandeert dat de isolatie zijn diëlektrische eigenschappen behoudt gedurende een levensduur van 20.000 uur bij de gespecificeerde temperatuur. Testlaboratoria gebruiken de Arrhenius-vergelijking om de thermische degradatie in de loop van de tijd in kaart te brengen, zodat de emailfilm niet broos wordt of zijn isolerende vermogen voortijdig verliest. Ingenieurs specificeren Geëmailleerde draad klasse 130 voor laagspanningstransformatoren, relais en consumentenelektronica. Deze toepassingen werken in gecontroleerde omgevingen waar extreme thermische pieken zeldzaam zijn.
Basisisolatiematerialen voor klasse B zijn voornamelijk afhankelijk van standaard polyurethaan- en polyurethaan-nylonmengsels. Deze harsen worden op de werkvloer zeer gewaardeerd vanwege hun snelle soldeerbaarheid bij lage temperaturen. Productielijnen eindigen deze draden zonder voorafgaand mechanisch strippen, waardoor de cyclustijd wordt bespaard en de gereedschapsslijtage wordt verminderd. De beschikbaarheid op de markt verandert echter. Veel fabrikanten zijn actief bezig met het uitfaseren van 130°C polyurethaan-nylon (NEMA MW 28). Deze veroudering dwingt inkoopteams om te zoeken naar equivalenten van 155°C om stabiele productievolumes te behouden. We zien dat wikkelfaciliteiten hun materiaallijst moeten bijwerken, simpelweg omdat hun oude 130°C-spoelen niet langer op voorraad zijn bij primaire leveranciers.
Klasse F duidt een continue bedrijfstemperatuurdrempel van 155 °C (311 °F) aan. Deze hogere beoordeling biedt een buffer tegen thermische degradatie. Typische toepassingen zijn onder meer motoren met fractionele pk's, autospoelen en industriële transformatoren. Deze componenten vereisen een hoger thermisch uithoudingsvermogen en worden vaak blootgesteld aan maximale temperatuurblootstelling tijdens zware bedrijfscycli. Om deze score te bereiken is een isolatieverandering nodig. Fabrikanten gebruiken gemodificeerde polyurethaan-155- of polyestermengsels om de hogere thermische index te bereiken. De chemische modificatie verhoogt de verknopingsdichtheid van de polymeerketens, waardoor de draad onder hittestress geen diëlektrische sterkte opoffert.
Spoorspecifieke productie speelt hierbij een grote rol. Polyurethaan-155 wordt voornamelijk geproduceerd in 30 AWG en fijnere diktes. Deze specifieke maatvoering maakt snel solderen in compacte gewikkelde componenten mogelijk, waarbij de thermische weerstand in evenwicht wordt gebracht met de productiesnelheid. Upgraden naar Geëmailleerde draad van klasse 155 garandeert langdurige betrouwbaarheid voor toepassingen met hoge spanning. Wanneer een motor zijn rotor vergrendelt, voorkomt die extra 25 graden onmiddellijk falen van de isolatie. De gemodificeerde harsen vertonen ook superieure prestaties tijdens doornbuigtests, wat bewijst dat hun flexibiliteit intact blijft, zelfs na langdurige blootstelling aan verhoogde bedrijfstemperaturen.
De weerstand tegen thermische schokken varieert aanzienlijk tussen de twee klassen. Bij blootstelling aan plotselinge temperatuurpieken behoudt isolatie van klasse 155 zijn structurele integriteit veel beter dan zijn tegenhanger van klasse 130. Tijdelijke overbelastingen, zoals vergrendelde rotoromstandigheden bij elektromotoren, genereren binnen enkele seconden enorme hitte. Onder identieke belasting wordt isolatie van klasse 130 sneller afgebroken, wat leidt tot voortijdige kortsluiting. We meten dit uithoudingsvermogen met behulp van twisted pair-tests, waarbij de 155-klasse consistent langer meegaat dan de 130-klasse onder hoogspanningsstress en verhoogde temperaturen.
Omgevingstemperaturen in de bedrijfsomgeving hebben een directe invloed op de deratingcurves van beide draadklassen. Een motor die in een omgevingstemperatuur van 40°C werkt, heeft minder thermische speelruimte voordat hij zijn isolatielimiet bereikt. De extra 25°C die wordt geboden door klasse F-isolatie zorgt ervoor dat componenten harder en langer kunnen werken zonder de faaldrempel te overschrijden. Deze mogelijkheid vermindert de uitvalpercentages in veeleisende industriële omgevingen drastisch. Ingenieurs moeten de temperatuurstijging van de spoel onder volledige belasting berekenen en deze optellen bij de maximale omgevingstemperatuur om ervoor te zorgen dat de geselecteerde draadklasse voldoende bescherming biedt.
Prestatiestatistiek |
130 Klasse (Klasse B) |
155 Klasse (Klasse F) |
|---|---|---|
Continue bedrijfstemperatuur |
130°C (266°F) |
155°C (311°F) |
Primaire isolatiechemie |
Polyurethaan, poly-nylon |
Gemodificeerd polyurethaan, polyester |
Directe soldeerbaarheid |
Uitstekend (360°C - 380°C) |
Goed (390°C - 400°C+) of Geen (Polyester) |
NEMA-specificatiestandaard |
MW 28 (uitfasering) |
MW 79, JW1177/41 |
Tolerantie voor voorbijgaande overbelasting |
Laag tot gemiddeld |
Hoog |
Vernis Chemische weerstand |
Slecht tot redelijk |
Excellent (polyestervarianten) |
Het analyseren van standaard 130°C polyurethaan versus gemodificeerd 155°C polyurethaan brengt duidelijke chemische verschillen aan het licht. De overgang naar MW 79- of JW1177/41-standaarden vereist veranderingen in de harsverknoping. Deze strakkere moleculaire structuur zorgt voor de noodzakelijke thermische stabiliteit. Standaard Met polyurethaan geëmailleerde draad smelt netjes weg bij lagere temperaturen, maar de gemodificeerde versie van 155°C is langer bestand tegen de warmtestroom. De chemische modificatoren die aan het polyurethaan van 155°C worden toegevoegd, voorkomen dat de polymeerketens snel afbreken. Daarom is er meer thermische energie nodig om tijdens het solderen te strippen.
Polyester wordt vaak geïntroduceerd bij een temperatuur van 155°C voor toepassingen die superieure mechanische taaiheid vereisen. Het biedt uitstekende oplosmiddelbestendigheid, waardoor het ideaal is voor componenten die worden blootgesteld aan agressieve vernissen of inkapselingsprocessen. Oplosmiddelen zoals xyleen en tolueen, die veel voorkomen in industriële vernissen, kunnen standaard polyurethaan aantasten, waardoor het opzwelt en de diëlektrische sterkte verliest. Dit staat in schril contrast met de chemische beperkingen van polyurethaan. Kiezen polyester geëmailleerde draad garandeert structurele stijfheid tijdens automatisch op hoge snelheid opwikkelen. De polyesterfilm is veel beter bestand tegen de wrijving van wikkelmondstukken en spanners dan standaard polyurethaan, waardoor het risico op kale plekken op de afgewerkte spoel wordt verminderd.
Afwegingen bij de productie worden zeer zichtbaar tijdens de beëindigingsfase. Klasse 130 polyurethaan maakt direct solderen mogelijk bij ongeveer 360°C tot 380°C. Deze lagere temperatuur beschermt kwetsbare componenten tegen hittestress en verlengt de levensduur van soldeerapparatuur. De productie verloopt soepel met minimale fluxvereisten. Operators ervaren minder problemen met de ophoping van schuim in de soldeerpotten, waardoor onderhoudsschema's voorspelbaar en beheersbaar blijven.
De beëindiging verandert drastisch voor draden van klasse 155. Polyurethaan-155 vereist hogere soldeerbadtemperaturen, doorgaans variërend van 390°C tot ruim boven 400°C. Deze verhoogde hitte verhoogt het risico op het oplossen van koper, vooral bij ultrafijne meters waar de geleider letterlijk kan wegsmelten in het soldeerbad. Hittestress van componenten wordt ook een groot probleem voor aangrenzende kunststoffen of printplaten. Als een polyesterdraad van klasse 155 wordt geselecteerd vanwege zijn chemische bestendigheid, verliest deze de directe soldeerbaarheid volledig. Productielijnen moeten vóór beëindiging mechanische stripping, roterende messtrippers of chemische verwijderingsmethoden implementeren. Je kunt niet zomaar een met polyester beklede draad in een soldeerpot dopen en een betrouwbare elektrische verbinding verwachten.
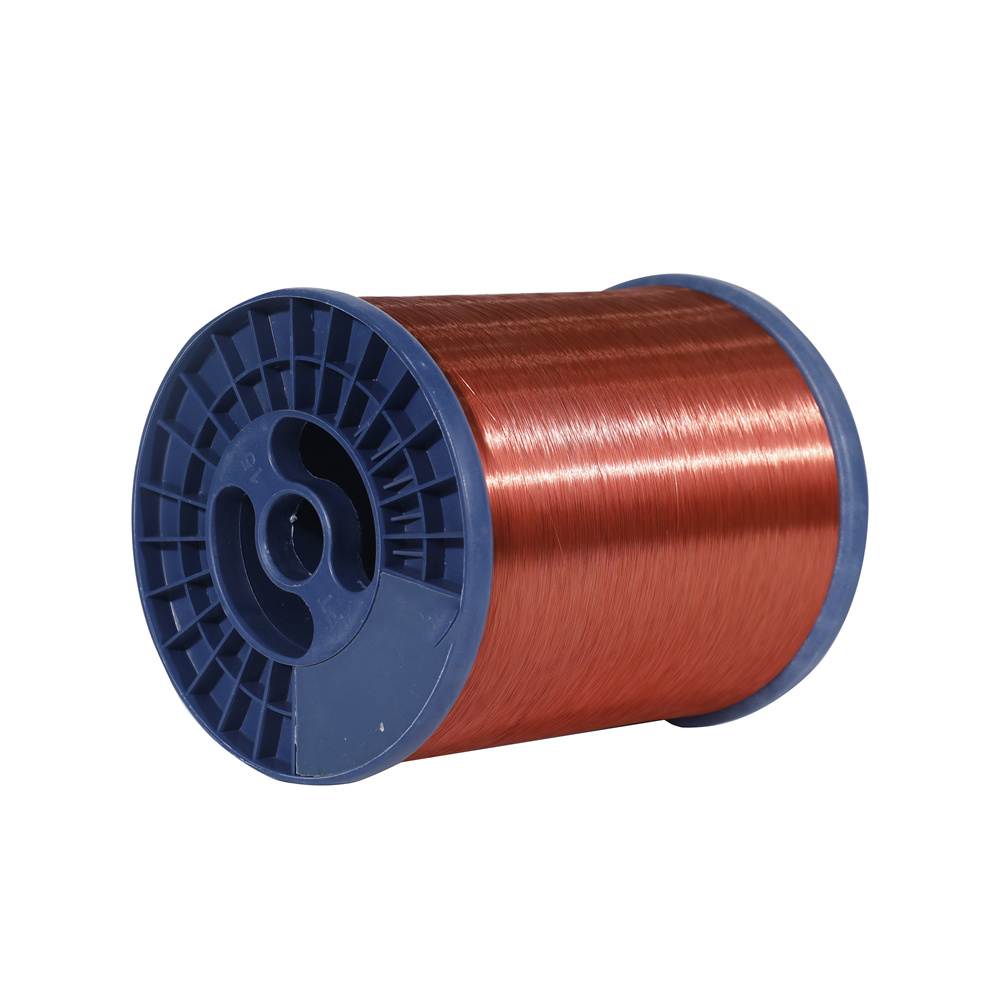
Koper dient als basisgeleider voor de meeste hoogwaardige wondcomponenten. Het levert uitzonderlijke elektrische geleidbaarheid en uitstekende treksterkte. Deze eigenschappen zorgen voor strakkere wikkelspanningen en kleinere totale voetafdrukken van componenten. Geëmailleerde koperdraad kan de mechanische belasting van snelle wikkelmachines aan zonder gemakkelijk uit te rekken of te breken. Het uitgloeiproces tijdens de productie zorgt ervoor dat het koper een minimale terugvering heeft, waardoor de spoelen na het opwikkelen hun precieze vorm behouden.
De thermische uitzetting van koper werkt op unieke wijze samen met isolatieklassen 130 en 155 tijdens thermische cycli. Koper zet bij verhitting minder uit dan aluminium. Deze lagere uitzettingssnelheid zorgt voor minder mechanische belasting van de emaillaag. Hechting en behoud van flexibiliteit blijven hoog gedurende duizenden thermische cycli. Gemodificeerde harsen van klasse 155 hechten zich veilig aan het kopersubstraat en voorkomen microscheurtjes, zelfs bij voortdurende trillingen. De sterke hechting voorkomt het binnendringen van vocht, wat van cruciaal belang is voor het behoud van een hoge isolatieweerstand in vochtige werkomgevingen.
Aluminium biedt een lichtgewicht, kosteneffectief alternatief voor koper. Het vermindert het totale gewicht van grote transformatoren en motoren aanzienlijk. Echter, benutten geëmailleerde aluminiumdraad in deze thermische klassen brengt specifieke technische uitdagingen met zich mee. Aluminium heeft een hogere thermische uitzettingscoëfficiënt dan koper. Wanneer de spoel onder belasting opwarmt, zet de aluminium geleider naar buiten uit, waardoor de isolatiefilm wordt uitgerekt.
Deze uitzetting vereist isolatie met superieure elasticiteit. Stijve coatings zullen barsten wanneer het aluminium uitzet en samentrekt tijdens operationele thermische cycli. Ingenieurs geven de voorkeur aan specifieke 155-klasse gemodificeerde harsen om deze microscheurtjes te voorkomen. Historisch gezien erkende NEMA enkelvoudige en zware polyurethaan-nylon gecoate ronde aluminium magneetdraad bij 130°C. Tegenwoordig leidt het combineren van aluminium geleiders met soldeerbare isolatie van klasse 155 tot ingewikkelde aansluitingen. Aluminium oxideert snel bij blootstelling aan lucht en vormt een taaie diëlektrische oxidelaag. Dit vereist gespecialiseerde vloeimiddelen of agressief mechanisch krimpen om betrouwbare elektrische verbindingen te garanderen. U moet de oxidelaag doorboren om een lage contactweerstand te bereiken en plaatselijke verhitting bij de aansluitverbinding te voorkomen.
Het in kaart brengen van de exacte specificatiewijzigingen is noodzakelijk bij het upgraden van thermische klassen. De verschuiving van MW 28 (polyurethaan-nylon 130) naar MW 79 of JW1177/41 (polyurethaan 155) verandert meerdere testparameters. De eisen voor diëlektrische doorslag worden strenger om rekening te houden met de hogere bedrijfstemperaturen. De isolatie moet bewijzen dat het bestand is tegen hoge spanning zonder te falen als het warm is. Testprotocollen schrijven specifieke volt-per-mil-vereisten voor waaraan het glazuur moet voldoen na thermische conditionering.
Continuïteitstesten, ook wel pinhole-testen genoemd, zorgen ervoor dat de emailfilm uniform is. De MW 79-standaard schrijft strikte limieten voor voor toegestane fouten per dertig meter draad, meestal getest met behulp van hoogspanningsspons- of blanke draadcontactmethoden. Thermoplastische stroming, of doorsnijdtemperatuur, is een andere kritische maatstaf. De isolatie van klasse 155 moet bestand zijn tegen verzachting en wegvloeien van de geleider bij veel hogere temperaturen dan klasse 130. Dit voorkomt kortsluiting tussen aangrenzende windingen in strak gewikkelde spoelen waar mechanische druk en warmte samen de isolatiefilm onder spanning zetten.
Recente wijzigingen in ANSI/NEMA MW 01000-2025 hebben invloed op de manier waarop ingenieurs draad specificeren. Een opmerkelijke herziening corrigeerde een verouderde vereiste van thermische klasse 130 naar 155 voor specifieke soldeerbare toepassingen. Deze update brengt de standaard in lijn met de huidige productierealiteit en materiaalmogelijkheden. Om aan de regelgeving te blijven voldoen, moeten de interne aanbestedingsdocumenten worden bijgewerkt om deze nieuwe uitgangspunten te weerspiegelen. Als u de specificaties niet bijwerkt, kan dit resulteren in het ontvangen van niet-conforme draad die faalt tijdens validatietests bij hoge temperaturen.
Deze normen dicteren nauwkeurige maattoleranties. Ze stellen ook optische specificaties vast voor geautomatiseerde inspectiesystemen op wikkellijnen. Variaties in de filmopbouw worden strikt onderverdeeld in enkele, zware en gespecialiseerde met glasvezel bedekte of met lak behandelde opties. Het naleven van de bijgewerkte NEMA-specificaties garandeert dat de draad voorspelbaar zal presteren tijdens zowel productie als gebruik in het veld. We vertrouwen op deze optische standaarden om inline lasermicrometers tijdens de extrusie te kalibreren, zodat de dikte van het emaille perfect concentrisch rond de blanke geleider blijft.
Het definiëren van toepassingsspecifieke criteria is de eerste stap bij het selecteren van de juiste thermische klasse. U moet de maximale omgevingstemperatuur en de verwachte inschakelduur berekenen. Continu gebruik vereist een hoger thermisch uithoudingsvermogen dan intermitterend gebruik. Ruimtebeperkingen bepalen ook de vereiste vulfactor. De vulfactor vertegenwoordigt de verhouding tussen het kopervolume en het beschikbare wikkelvensteroppervlak. Als de ruimte krap is, heeft u mogelijk dunnere isolatie of een beter geleidend materiaal nodig om de vereiste magnetische veldsterkte te bereiken zonder de dimensionale grenzen te overschrijden.
De vereisten voor draaddiktes hebben een grote invloed op de beslissing. Polyurethaan-155 is sterk geoptimaliseerd voor 30 AWG en fijnere meters, waardoor het perfect is voor miniatuurelektronica, relais en kleine sensoren. Chemische resistentie is een andere kritische factor. Als de gewikkelde spoel vacuümdrukimpregnatie (VPI) met agressieve vernissen moet ondergaan, biedt polyesterisolatie de noodzakelijke chemische barrière die standaard polyurethaan mist. Door het VPI-proces wordt de lak onder druk diep in de spoel gedrukt, waardoor zwakke isolatie zal oplossen, waardoor er onmiddellijk een kortsluiting ontstaat.
Analyse van de materiaalkostendelta tussen harsen van klasse 130 en 155 onthult een lichte premie voor de hogere thermische beoordeling. Gemodificeerde polyurethaan- en geavanceerde polyestermengsels kosten meer om te synthetiseren en aan te brengen tijdens het emailleerproces. Deze initiële spoelkosten moeten echter worden afgewogen tegen de betrouwbaarheid en productiestabiliteit op de lange termijn. Inkoopafdelingen moeten rekening houden met de vermindering van garantieclaims bij het rechtvaardigen van de hogere spoelprijs.
Het verminderde uitvalpercentage van draad van klasse 155 compenseert de hogere materiaalkosten vooraf. Het vermijden van verouderde problemen met de toeleveringsketen van de 130-klasse voorkomt dure stilstand van de productielijn. Upgraden zorgt voor schaalbare, ononderbroken productie. Hoewel aanpassingen aan het gereedschap in eerste instantie nodig kunnen zijn, biedt de stabiliteit op lange termijn van het aanschaffen van een moderne draad van klasse 155 een superieure kosten-prestatieverhouding voor productie van grote volumes. Het standaardiseren van draad van klasse 155 voor meerdere productlijnen vermindert ook de complexiteit van de voorraad en minimaliseert het risico dat operators de verkeerde thermische klasse op een wikkelmachine laden.
Het voornaamste risico bij het upgraden naar polyurethaan van klasse 155 betreft beperkingen van de soldeerpottemperatuur. Bestaande productielijnen die zijn gekalibreerd voor draad van klasse 130 kunnen moeite hebben om de 390°C+ te bereiken of te behouden die nodig is voor een schone aansluiting. Onvoldoende warmte leidt tot slechte soldeerverbindingen, verhoogde elektrische weerstand en onvolledige verwijdering van de emailfilm. Operators zullen merken dat er een gomachtig residu op de draad achterblijft, wat aangeeft dat de temperatuur te laag is om het gemodificeerde polyurethaan te verdampen.
Mitigatie vereist actieve profilering van soldeerbaden. U moet ervoor zorgen dat de apparatuur hogere temperaturen kan verdragen zonder aangrenzende onderdelen te beschadigen of overmatige vorming van schuim te veroorzaken. Het verbeteren van de fluxchemie kan het stripproces ook bij iets lagere temperaturen versnellen. Als u polyester van klasse 155 gebruikt, is direct solderen onmogelijk. U moet de productielijn overzetten naar mechanisch krimpen, isolatieverplaatsingsconnectoren (IDC's) of gelaste aansluitingen om betrouwbare verbindingen te garanderen. We installeren vaak geautomatiseerde mechanische strippers op lijnen die overgaan op polyester om de doorvoersnelheid te behouden zonder afhankelijk te zijn van thermisch strippen.
Voer de volgende acties uit om de specificaties en productieprocessen van uw magneetdraden bij te werken:
Controleer uw huidige soldeerbadapparatuur om er zeker van te zijn dat deze continue temperaturen boven 390 °C kan verdragen zonder excessieve temperatuurdalingen tijdens het dompelen van grote hoeveelheden.
Update uw interne inkoopdocumenten van de oude NEMA MW 28 naar MW 79 of JW1177/41 om een stabiele toeleveringsketen voor de lange termijn te garanderen.
Test de verniscompatibiliteit grondig als u overstapt op draad van klasse 155, waarbij u ervoor zorgt dat het nieuwe emaille tijdens het inkapselen niet verslechtert.
Implementeer mechanische strippende of isolatieverdringingsconnectoren (IDC's) als uw toepassing de chemische bestendigheid van klasse 155 polyester vereist.
A: Ja, elektrisch en dimensionaal zijn ze vaak identiek. U moet echter uw productieproces aanpassen. 155 klasse polyurethaan vereist hogere soldeerbadtemperaturen (390°C+), en 155 klasse polyester vereist mechanisch of chemisch strippen vóór beëindiging.
A: Fabrikanten zijn bezig met het uitfaseren van 130°C MW 28 omdat gemodificeerde 155°C-harsen nu superieure thermische prestaties bieden met vergelijkbare soldeerbaarheid. Het consolideren van productielijnen naar materialen uit de 155-klasse verlaagt de productiekosten en vereenvoudigt de wereldwijde toeleveringsketens.
Antwoord: Niet noodzakelijkerwijs. De thermische klasse bepaalt de temperatuurbestendigheid, niet de filmdikte. Zowel draden van klasse 130 als 155 zijn verkrijgbaar in enkelvoudige, zware en drievoudige filmconstructies volgens de standaard NEMA-maattoleranties.
A: Het hangt af van de specifieke chemie. Een polyesterdraad van klasse 155 is uitstekend bestand tegen oplosmiddelen en vernissen. Een polyurethaandraad van klasse 155 blijft echter gevoelig voor agressieve oplosmiddelen, vergelijkbaar met polyurethaan van klasse 130.
A: Aluminium zet onder hitte meer uit dan koper. Bij gebruik van aluminium is een isolatieklasse 155 met hoge elasticiteit van cruciaal belang om te voorkomen dat het email microscheurt tijdens thermische cycli bij toepassingen met hoge belasting.
A: Als het soldeerbad de vereiste temperatuur van 390°C–400°C+ niet kan bereiken, zal de polyurethaanisolatie niet volledig afbranden. Hierdoor blijven er resten achter op de geleider, wat resulteert in koude soldeerverbindingen, hoge elektrische weerstand en mogelijke defecten aan componenten.


