
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-10 Origen: Sitio


Especificar la clase térmica correcta para el cable magnético es una decisión de ingeniería estricta. Una diferencia de tan solo 25 °C determina la exposición máxima a la temperatura, la vida útil operativa, la tasa de fallas y la complejidad de fabricación de los componentes bobinados. Los ingenieros y los equipos de adquisiciones con frecuencia luchan por equilibrar el margen térmico y la eficiencia de fabricación. La actualización de una clasificación de 130 °C a 155 °C afecta directamente la soldabilidad, la química del aislamiento y la selección de materiales.
Las realidades de la cadena de suministro están obligando a los fabricantes a realizar una transición. La creciente obsolescencia de los antiguos alambres de polinylon de 130 °C deja a las líneas de producción vulnerables. Por el contrario, no especificar los límites térmicos correctamente corre el riesgo de sufrir averías catastróficas en motores y transformadores. Evaluar el cambio entre El cable magnético de clase 130 frente a 155 requiere un análisis estricto de los materiales de aislamiento, las especificaciones NEMA, las limitaciones del calibre del cable y los procesos de terminación. Esta guía detalla los cambios técnicos y operativos exactos para informar las decisiones sobre especificaciones.
Espacio térmico: el cable de clase 155 ofrece una ventaja de temperatura de funcionamiento continuo de 25 °C sobre el de clase 130, lo que reduce significativamente el riesgo de degradación del aislamiento en aplicaciones cerradas o de alta carga.
Cambios en la química del aislamiento: Pasar de 130 a 155 a menudo implica la transición de poliuretano estándar o mezclas de poliuretano y nailon a resinas avanzadas de poliuretano-155 o poliéster, lo que altera la resistencia química y la flexibilidad.
Cadena de suministro y obsolescencia: Los principales fabricantes marcan cada vez más el legado de poliuretano-nylon de 130 °C (MW 28) como 'ya no disponible', lo que acelera el cambio en toda la industria hacia alternativas de 155 °C.
Realidades de la terminación: mientras que el cable de clase 130 se puede pelar con soldadura universalmente a temperaturas más bajas, el poliuretano de clase 155 mantiene una soldabilidad rápida (especialmente en calibres 30 AWG y más finos) pero requiere temperaturas más altas del baño de soldadura, lo que afecta las líneas de producción automatizadas.
Estandarización: La actualización requiere un cambio en las especificaciones NEMA MW 1000 (por ejemplo, pasar de MW 28 a MW 79 o JW1177/41), lo que requiere documentación de cumplimiento actualizada y parámetros de control de calidad.
El umbral de temperatura de funcionamiento continuo de 130 °C (266 °F) se define según los protocolos de prueba estándar NEMA e IEC. Esta clasificación garantiza que el aislamiento mantiene sus propiedades dieléctricas durante una curva de vida útil de 20.000 horas a la temperatura especificada. Los laboratorios de pruebas utilizan la ecuación de Arrhenius para trazar la degradación térmica a lo largo del tiempo, asegurando que la película de esmalte no se vuelva quebradiza ni pierda su capacidad aislante prematuramente. Los ingenieros especifican Cable esmaltado clase 130 para transformadores de bajo voltaje, relés y electrónica de consumo. Estas aplicaciones operan en entornos controlados donde los picos térmicos extremos son raros.
Los materiales aislantes básicos para la Clase B se basan principalmente en mezclas estándar de poliuretano y poliuretano-nylon. Estas resinas son muy valoradas en el taller por su rápida soldabilidad a baja temperatura. Las líneas de producción terminan estos cables sin pelado mecánico previo, lo que ahorra tiempo de ciclo y reduce el desgaste de las herramientas. Sin embargo, la disponibilidad del mercado está cambiando. Muchos fabricantes están eliminando activamente el poliuretano-nylon de 130 °C (NEMA MW 28). Esta obsolescencia empuja a los equipos de adquisiciones a buscar equivalentes de 155°C para mantener volúmenes de producción estables. Vemos que las instalaciones de bobinado se ven obligadas a actualizar su lista de materiales simplemente porque sus proveedores primarios ya no cuentan con sus carretes heredados de 130°C.
La clase F designa un umbral de temperatura de funcionamiento continuo de 155 °C (311 °F). Esta calificación más alta proporciona un amortiguador contra la degradación térmica. Las aplicaciones típicas incluyen motores de potencia fraccionaria, bobinas automotrices y transformadores industriales. Estos componentes exigen una mayor resistencia térmica y con frecuencia enfrentan una exposición a temperaturas máximas durante ciclos de trabajo pesado. Lograr esta calificación requiere un cambio de aislamiento. Los fabricantes utilizan mezclas de poliéster o poliuretano modificado 155 para alcanzar el índice térmico más alto. La modificación química aumenta la densidad de reticulación de las cadenas de polímero, asegurando que el cable no sacrifique la rigidez dieléctrica bajo estrés térmico.
La producción específica de calibre juega aquí un papel importante. El poliuretano-155 se produce principalmente en calibres 30 AWG y más finos. Este tamaño específico facilita la soldadura rápida en componentes enrollados compactos, equilibrando la resistencia térmica con la velocidad de fabricación. Actualizando a El alambre esmaltado clase 155 garantiza confiabilidad a largo plazo para aplicaciones de alto estrés. Cuando un motor bloquea su rotor, esos 25 grados adicionales evitan una falla inmediata del aislamiento. Las resinas modificadas también demuestran un rendimiento superior durante las pruebas de flexión del mandril, lo que demuestra que su flexibilidad permanece intacta incluso después de una exposición prolongada a temperaturas operativas elevadas.
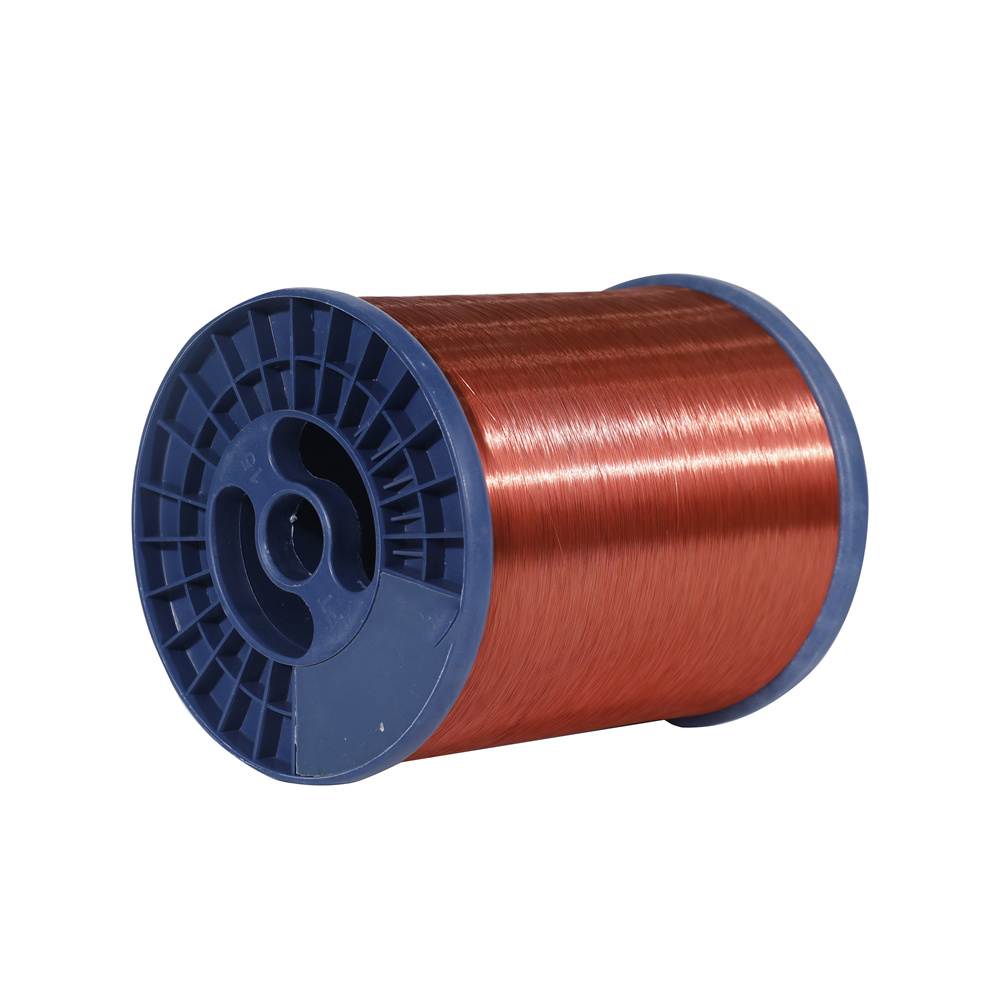
La resistencia al choque térmico varía significativamente entre las dos clases. Cuando se somete a picos repentinos de temperatura, el aislamiento de clase 155 mantiene su integridad estructural mucho mejor que su contraparte de clase 130. Las sobrecargas transitorias, como las condiciones de rotor bloqueado en motores eléctricos, generan un calor inmenso en segundos. Bajo una tensión idéntica, el aislamiento de clase 130 se degrada más rápido, lo que provoca cortocircuitos prematuros. Medimos esta resistencia mediante pruebas de par trenzado, donde la clase 155 dura más que la clase 130 bajo estrés de alto voltaje a temperaturas elevadas.
Las temperaturas ambiente del entorno operativo impactan directamente las curvas de reducción de potencia de ambas clases de cables. Un motor que funciona en un ambiente de 40°C tiene menos espacio térmico antes de alcanzar su límite de aislamiento. Los 25°C adicionales que proporciona el aislamiento Clase F permiten que los componentes funcionen con mayor intensidad y durante más tiempo sin cruzar el umbral de falla. Esta capacidad reduce drásticamente las tasas de fallas de campo en entornos industriales exigentes. Los ingenieros deben calcular el aumento de temperatura de la bobina bajo carga completa y sumarlo a la temperatura ambiente máxima para garantizar que la clase de cable seleccionada proporcione la protección adecuada.
Métrica de rendimiento |
Clase 130 (Clase B) |
Clase 155 (Clase F) |
|---|---|---|
Temperatura de funcionamiento continuo |
130°C (266°F) |
155°C (311°F) |
Química del aislamiento primario |
Poliuretano, polinylon |
Poliuretano modificado, Poliéster |
Soldabilidad directa |
Excelente (360°C - 380°C) |
Bueno (390°C - 400°C+) o Ninguno (Poliéster) |
Estándar de especificación NEMA |
MW 28 (eliminación progresiva) |
MW 79, JW1177/41 |
Tolerancia de sobrecarga transitoria |
Bajo a moderado |
Alto |
Resistencia química del barniz |
De pobre a regular |
Excelente (variantes de poliéster) |
El análisis del poliuretano estándar a 130 °C frente al poliuretano modificado a 155 °C revela claras diferencias químicas. La transición a los estándares MW 79 o JW1177/41 requiere cambios en la reticulación de la resina. Esta estructura molecular más estrecha proporciona la estabilidad térmica necesaria. Estándar El alambre esmaltado de poliuretano se derrite limpiamente a temperaturas más bajas, pero la versión modificada a 155°C resiste el flujo de calor por más tiempo. Los modificadores químicos añadidos al poliuretano a 155 °C evitan que las cadenas de polímero se rompan rápidamente, por lo que se requiere más energía térmica para desprenderse durante la soldadura.
El poliéster se introduce con frecuencia al nivel de 155 °C para aplicaciones que exigen una tenacidad mecánica superior. Ofrece una excelente resistencia a los disolventes, lo que lo hace ideal para componentes sujetos a barnices agresivos o procesos de encapsulación. Los disolventes como el xileno y el tolueno, que se encuentran habitualmente en los barnices industriales, pueden atacar el poliuretano estándar, provocando que se hinche y pierda rigidez dieléctrica. Esto contrasta marcadamente con las limitaciones químicas del poliuretano. Eligiendo El alambre esmaltado de poliéster garantiza rigidez estructural durante el bobinado automatizado de alta velocidad. La película de poliéster resiste la fricción de las boquillas de bobinado y los tensores mucho mejor que el poliuretano estándar, lo que reduce el riesgo de que queden puntos desnudos en la bobina terminada.
Las compensaciones en materia de fabricación se vuelven muy visibles durante la fase de terminación. El poliuretano clase 130 permite la soldadura directa a aproximadamente 360 °C a 380 °C. Esta temperatura más baja protege los componentes delicados del estrés por calor y extiende la vida útil del equipo de soldadura. La producción se desarrolla sin problemas con requisitos mínimos de flujo. Los operadores experimentan menos problemas con la acumulación de escoria en los recipientes de soldadura, lo que mantiene los programas de mantenimiento predecibles y manejables.
La terminación cambia drásticamente para los cables de clase 155. El poliuretano-155 requiere temperaturas del baño de soldadura más altas, que normalmente oscilan entre 390 °C y más de 400 °C. Este calor elevado aumenta el riesgo de disolución del cobre, especialmente en calibres ultrafinos donde el conductor puede literalmente fundirse en el baño de soldadura. El estrés por calor de los componentes también se convierte en una preocupación importante para los plásticos adyacentes o las placas de circuito impreso. Si se selecciona un alambre de poliéster clase 155 por su resistencia química, pierde por completo la soldabilidad directa. Las líneas de producción deben implementar decapado mecánico, decapado de cuchillas giratorias o métodos de eliminación química antes de su terminación. No se puede simplemente sumergir un cable recubierto de poliéster en un crisol y esperar una conexión eléctrica confiable.
El cobre sirve como conductor básico para la mayoría de los componentes bobinados de alto rendimiento. Ofrece una conductividad eléctrica excepcional y una excelente resistencia a la tracción. Estas propiedades permiten tensiones de bobinado más estrictas y huellas generales de componentes más pequeñas. El alambre de cobre esmaltado soporta la tensión mecánica de las máquinas bobinadoras de alta velocidad sin estirarse ni romperse fácilmente. El proceso de recocido durante la fabricación garantiza que el cobre tenga una recuperación elástica mínima, lo que permite que las bobinas conserven su forma precisa después del bobinado.
La expansión térmica del cobre interactúa únicamente con los aislamientos de clase 130 y 155 durante el ciclo térmico. El cobre se expande menos que el aluminio cuando se calienta. Esta menor tasa de expansión ejerce menos tensión mecánica sobre el revestimiento de esmalte. La retención de adherencia y flexibilidad se mantiene alta durante miles de ciclos térmicos. Las resinas modificadas de clase 155 se adhieren de forma segura al sustrato de cobre, evitando microfisuras incluso bajo vibración continua. La fuerte adhesión evita la entrada de humedad, lo cual es fundamental para mantener una alta resistencia de aislamiento en entornos operativos húmedos.
El aluminio proporciona una alternativa ligera y rentable al cobre. Reduce significativamente el peso total de grandes transformadores y motores. Sin embargo, utilizando El alambre de aluminio esmaltado en estas clases térmicas presenta desafíos de ingeniería específicos. El aluminio posee un mayor coeficiente de expansión térmica en comparación con el cobre. Cuando la bobina se calienta bajo carga, el conductor de aluminio se expande hacia afuera, estirando la película aislante.
Esta expansión requiere un aislamiento con una elasticidad superior. Los recubrimientos rígidos se agrietarán a medida que el aluminio se expanda y contraiga durante el ciclo térmico operativo. Los ingenieros prefieren resinas modificadas de clase 155 específicas para evitar este microfisura. Históricamente, NEMA reconocía el alambre magnético de aluminio redondo recubierto de nailon y poliuretano simple y pesado a 130 °C. Hoy en día, la combinación de conductores de aluminio con aislamiento soldable de clase 155 introduce complejidades en las terminaciones. El aluminio se oxida rápidamente al exponerse al aire, formando una capa resistente de óxido dieléctrico. Esto requiere fundentes especializados o engarzados mecánicos agresivos para garantizar conexiones eléctricas confiables. Debe perforar la capa de óxido para lograr una baja resistencia de contacto y evitar el calentamiento localizado en la junta terminal.
Es necesario mapear los cambios exactos en las especificaciones al actualizar las clases térmicas. El cambio de MW 28 (poliuretano-nylon 130) a MW 79 o JW1177/41 (poliuretano 155) altera múltiples parámetros de prueba. Los requisitos de ruptura dieléctrica se vuelven más estrictos para tener en cuenta las temperaturas de funcionamiento más altas. El aislamiento debe demostrar que puede soportar altos voltajes sin fallar mientras está caliente. Los protocolos de prueba dictan requisitos específicos de voltios por mil que el esmalte debe superar después del acondicionamiento térmico.
La prueba de continuidad, también conocida como prueba de poros, garantiza que la película de esmalte sea uniforme. El estándar MW 79 dicta límites estrictos sobre fallas permitidas por cada cien pies de cable, generalmente probados utilizando métodos de contacto con esponja de alto voltaje o cable desnudo. El flujo termoplástico, o temperatura de corte, es otra métrica crítica. El aislamiento de clase 155 debe resistir el ablandamiento y la fuga del conductor a temperaturas mucho más altas que el de clase 130. Esto evita cortocircuitos entre espiras adyacentes en bobinas fuertemente enrolladas donde la presión mecánica y el calor se combinan para tensar la película aislante.
Los cambios recientes a ANSI/NEMA MW 01000-2025 afectan la forma en que los ingenieros especifican los cables. Una revisión notable corrigió un requisito heredado de Clase Térmica 130 a 155 para aplicaciones soldables específicas. Esta actualización alinea el estándar con las realidades de fabricación y las capacidades de los materiales actuales. Mantener el cumplimiento requiere actualizar los documentos internos de adquisiciones para reflejar estas nuevas líneas de base. Si no se actualizan las especificaciones, se puede recibir un cable no conforme que falle durante las pruebas de validación de alta temperatura.
Estos estándares dictan tolerancias dimensionales precisas. También establecen especificaciones ópticas para sistemas de inspección automatizados en líneas de bobinado. Las variaciones de construcción de la película se clasifican estrictamente en opciones cubiertas con fibra de vidrio o tratadas con barniz, simples, pesadas y especializadas. Cumplir con las especificaciones NEMA actualizadas garantiza que el cable funcionará de manera predecible tanto durante la fabricación como durante la operación de campo. Confiamos en estos estándares ópticos para calibrar micrómetros láser en línea durante la extrusión, asegurando que el espesor del esmalte permanezca perfectamente concéntrico alrededor del conductor desnudo.
Definir criterios específicos de la aplicación es el primer paso para seleccionar la clase térmica adecuada. Debe calcular la temperatura ambiente máxima de funcionamiento y el ciclo de trabajo esperado. El funcionamiento continuo exige una mayor resistencia térmica que el uso intermitente. Las limitaciones de espacio también dictan el factor de llenado requerido. El factor de llenado representa la relación entre el volumen de cobre y el área disponible de la ventana de bobinado. Si el espacio es reducido, es posible que necesite un aislamiento más delgado o un material más conductor para lograr la intensidad del campo magnético requerida sin exceder los límites dimensionales.
Los requisitos del calibre del cable influyen mucho en la decisión. El poliuretano-155 está altamente optimizado para calibres 30 AWG y más finos, lo que lo hace perfecto para electrónica en miniatura, relés y sensores pequeños. La resistencia química es otro factor crítico. Si la bobina enrollada se somete a una impregnación de presión de vacío (VPI) con barnices agresivos, el aislamiento de poliéster proporciona la barrera química necesaria de la que carece el poliuretano estándar. El proceso VPI fuerza el barniz a penetrar profundamente en la bobina bajo presión, y el aislamiento débil se disolverá, provocando cortocircuitos inmediatos entre espiras.
El análisis del delta del costo del material entre las resinas de clase 130 y 155 revela una ligera prima para la clasificación térmica más alta. Las mezclas avanzadas de poliuretano modificado y poliéster cuestan más sintetizar y aplicar durante el proceso de esmaltado. Sin embargo, este costo inicial del carrete debe sopesarse con la confiabilidad a largo plazo y la estabilidad de fabricación. Los departamentos de adquisiciones deben tener en cuenta la reducción de los reclamos de garantía al justificar el precio más alto del carrete.
La tasa de falla reducida del cable de clase 155 compensa el mayor gasto inicial en material. Evitar problemas obsoletos en la cadena de suministro de clase 130 evita costosas paradas en la línea de producción. La actualización garantiza una fabricación escalable e ininterrumpida. Si bien inicialmente pueden ser necesarios ajustes de herramientas, la estabilidad a largo plazo de obtener un cable moderno de clase 155 proporciona una relación costo-rendimiento superior para la producción de alto volumen. La estandarización del cable clase 155 en múltiples líneas de productos también reduce la complejidad del inventario y minimiza el riesgo de que los operadores carguen la clase térmica incorrecta en una máquina bobinadora.
El principal riesgo al actualizar a poliuretano de clase 155 implica las limitaciones de temperatura del crisol. Las líneas de fabricación existentes calibradas para cables de clase 130 pueden tener dificultades para alcanzar o mantener los 390 °C+ necesarios para una terminación limpia. Un calor insuficiente provoca uniones de soldadura deficientes, una mayor resistencia eléctrica y una eliminación incompleta de la película de esmalte. Los operadores notarán que queda un residuo gomoso en el cable, lo que indica que la temperatura es demasiado baja para vaporizar el poliuretano modificado.
La mitigación requiere un perfilado activo de los baños de soldadura. Debe asegurarse de que el equipo pueda soportar temperaturas más altas sin dañar los componentes adyacentes ni provocar una formación excesiva de escoria. La mejora de la química del fundente también puede acelerar el proceso de extracción a temperaturas ligeramente más bajas. Si se adopta poliéster clase 155, la soldadura directa es imposible. Debe realizar la transición de la línea de producción a engarzado mecánico, conectores de desplazamiento de aislamiento (IDC) o terminaciones soldadas para garantizar conexiones confiables. A menudo instalamos decapadores mecánicos automatizados en líneas que hacen la transición a poliéster para mantener las velocidades de rendimiento sin depender del decapado térmico.
Realice las siguientes acciones para actualizar las especificaciones y los procesos de fabricación de sus cables magnéticos:
Audite su equipo de baño de soldadura actual para verificar que pueda soportar temperaturas continuas superiores a 390 °C sin caídas excesivas de temperatura durante la inmersión de alto volumen.
Actualice sus documentos de adquisiciones internos desde NEMA MW 28 heredado a MW 79 o JW1177/41 para asegurar una cadena de suministro estable a largo plazo.
Pruebe minuciosamente la compatibilidad del barniz si realiza la transición a un alambre de clase 155, asegurándose de que el nuevo esmalte no se degrade durante la encapsulación.
Implemente conectores de desplazamiento de aislamiento o pelado mecánico (IDC) si su aplicación requiere la resistencia química del poliéster clase 155.
R: Sí, eléctrica y dimensionalmente suelen ser idénticos. Sin embargo, debe ajustar su proceso de fabricación. El poliuretano de clase 155 requiere temperaturas más altas del baño de soldadura (más de 390 °C) y el poliéster de clase 155 requiere decapado mecánico o químico antes de la terminación.
R: Los fabricantes están eliminando gradualmente el MW 28 de 130 °C porque las resinas modificadas de 155 °C ahora ofrecen un rendimiento térmico superior con una soldabilidad similar. La consolidación de líneas de producción en materiales de 155 clases reduce los costos de fabricación y simplifica las cadenas de suministro globales.
R: No necesariamente. La clase térmica dicta la resistencia a la temperatura, no el espesor de la película. Los cables de clase 130 y 155 están disponibles en construcciones de película simple, pesada y triple de acuerdo con las tolerancias dimensionales estándar NEMA.
R: Depende de la química específica. Un alambre de poliéster de clase 155 ofrece una excelente resistencia a disolventes y barnices. Sin embargo, un alambre de poliuretano de clase 155 sigue siendo susceptible a disolventes agresivos, similar al poliuretano de clase 130.
R: El aluminio se expande más que el cobre bajo calor. Cuando se utiliza aluminio, un aislamiento de clase 155 con alta elasticidad es crucial para evitar que el esmalte se microagrieta durante los ciclos térmicos en aplicaciones de alta carga.
R: Si el baño de soldadura no puede alcanzar los 390°C–400°C+ requeridos, el aislamiento de poliuretano no se quemará por completo. Esto deja residuos en el conductor, lo que produce uniones de soldadura fría, alta resistencia eléctrica y posibles fallas de los componentes.


